

矿石磨粉机密封不严怎么办?常见漏粉问题与解决方案
作为一名在矿山设备领域摸爬滚打多年的技术工程师,我深知磨粉机漏粉问题对生产现场的困扰。粉尘不仅污染环境、危害员工健康,更会造成物料浪费和设备磨损。今天我就结合现场经验,聊聊磨粉机密封问题的那些事儿。
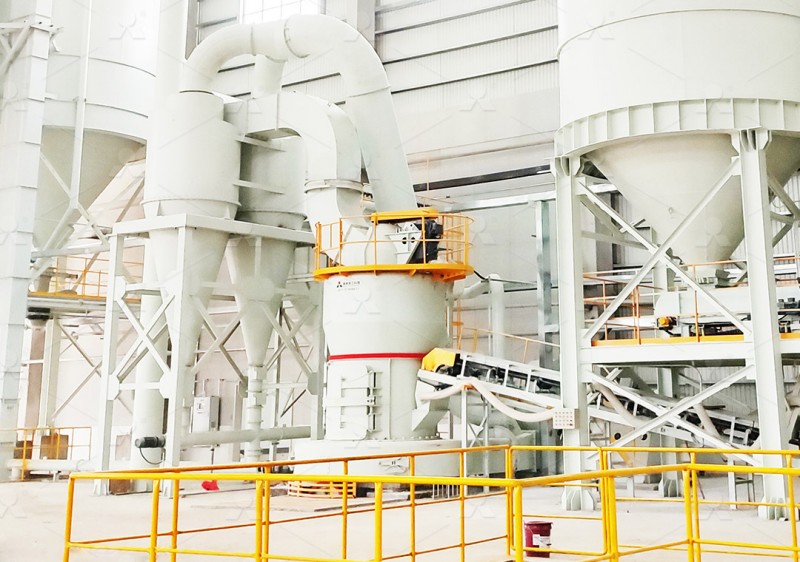
常见的漏粉部位及原因分析
根据我们多年的售后服务数据,磨粉机漏粉主要集中在以下几个部位:
1. 磨辊轴承密封处:这是最常见的漏粉点。主要原因包括密封件老化、磨损,或者安装时密封件没有到位。特别是当磨辊长时间工作后,密封唇口磨损会导致间隙增大。
2. 进料口与出料口:连接处的密封垫片损坏或螺栓松动都会导致粉尘外泄。有些老式设备采用简单的橡胶垫片,在高温环境下容易老化变硬失去弹性。
3. 检修门与观察孔:这些经常开合的部位密封条容易损坏,而且工人在检修后经常忘记将密封条复位。
4. 风道系统:旋风分离器、管道连接处等位置的密封不严,会导致整个系统负压不足,粉尘随气流逸出。
实用解决方案分享
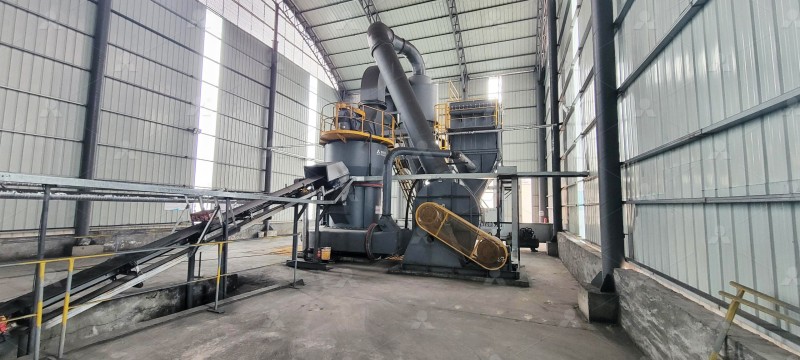
针对磨辊密封:建议采用多道密封设计。我们公司的LM立式辊磨机就采用了独特的密封系统——在传统密封基础上增加了气密封装置,通过微量正压气流阻止粉尘进入轴承区域。这种设计使得设备在长期运行中依然能保持良好的密封性能。
LM立式辊磨机集烘干、粉磨、选粉、输送于一体,加工细度0.84-0.037mm,产量10-400T/H,特别适合对密封性要求高的生产环境。其整体密封设计和负压运行系统,从源头上减少了漏粉可能性。
针对连接部位:除了定期更换密封垫片外,我更推荐使用金属缠绕垫片。这种垫片耐高温、弹性好,使用寿命是普通橡胶垫片的3-5倍。安装时一定要按照对角线顺序逐步拧紧螺栓,确保压力均匀。
对于超细粉加工,我们推荐LUM超细立磨,其智能化控制系统能实时监控设备运行状态,一旦检测到密封压力异常会立即报警。加工细度650-3250目,产量3-18T/H,是高端超细粉生产的理想选择。
系统维护要点:建立定期检查制度非常重要。我们建议每500运行小时检查一次主要密封部位,每2000小时系统性地更换所有密封件。同时要确保除尘系统工作正常,维持适当的系统负压。
预防胜于治疗
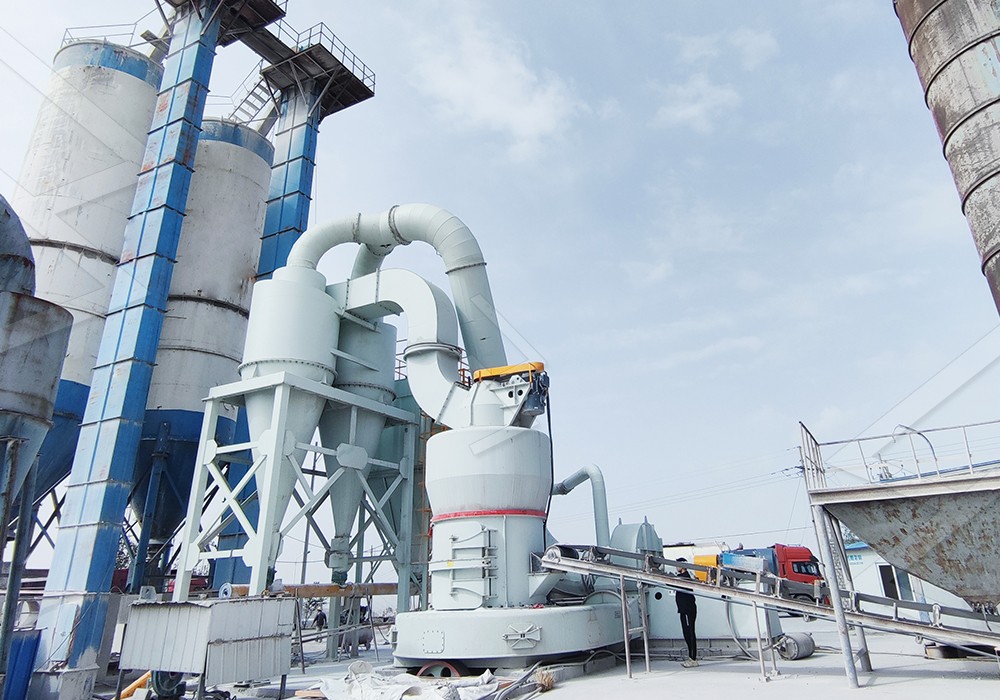
漏粉问题往往不是突然发生的,而是逐渐恶化的过程。建立完善的预防性维护计划至关重要。包括:定期清洁设备表面积聚的粉尘(这本身就是早期泄漏的信号)、记录各部位密封件的更换时间、培训操作人员正确的设备使用方法等。
选择设备时就要考虑密封设计的先进性。我们公司的立式磨机采用整体密封设计,系统在负压下工作,无粉尘外溢,从设计源头就解决了漏粉隐患。
FAQ
Q:磨粉机刚大修完就漏粉是什么原因?
A:这通常是安装问题。密封件可能没有正确安装到位,或者使用了不匹配的密封件。建议拆开重新安装,确保所有密封面清洁、无损伤。
Q:冬季和夏季漏粉情况不同正常吗?
A:正常。温度变化会影响密封材料的弹性,热胀冷缩也会改变配合间隙。建议在不同季节适当调整密封装置的预紧力。
Q:小型漏粉可以继续生产吗?
A:不建议。小漏粉会快速发展成大问题,而且累积的粉尘可能引发更严重的设备故障甚至安全事故。发现漏粉应立即处理。
Q:如何判断是哪个部位漏粉?
A:可以在怀疑漏粉的部位撒少量滑石粉,观察粉尘流动方向。或者晚上用手电筒照射可疑区域,粉尘在光线下会很明显。