

电厂脱硫石灰石磨粉机电气控制系统详解
在电厂脱硫系统中,石灰石磨粉机是核心设备之一,其电气控制系统的稳定运行直接关系到脱硫效率和环保达标。本文将深入解析其工作原理,并针对常见故障提出解决方案。
一、系统组成与工作原理
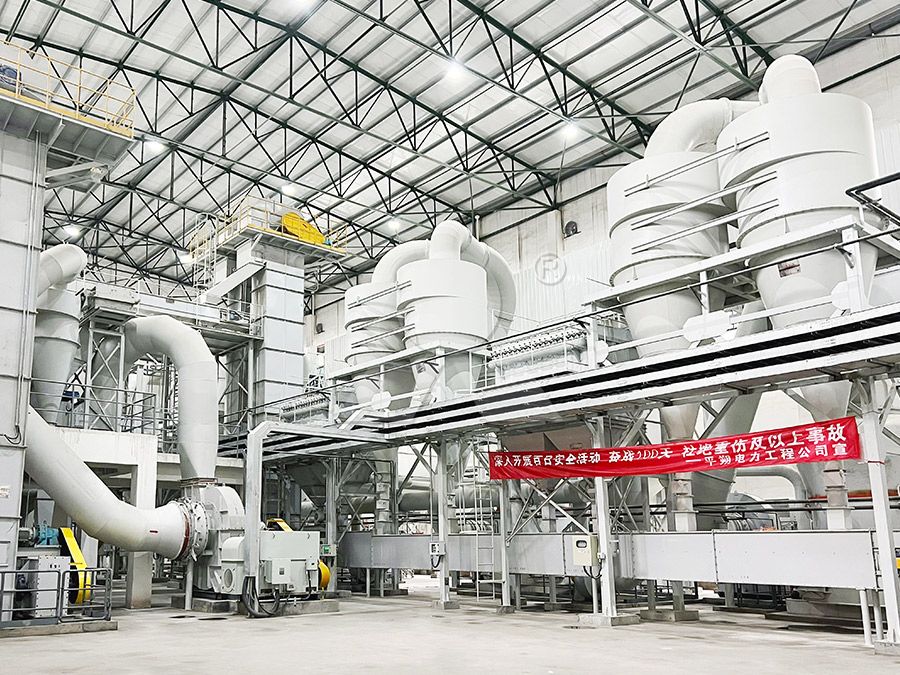
石灰石磨粉机电气控制系统主要由以下模块构成:
- PLC控制中枢:采用西门子S7-300系列,实现设备启停逻辑、联锁保护
- 变频驱动系统:控制主电机转速(0-50Hz可调),匹配不同产量需求
- 温度监测网络:8路PT100传感器实时监控轴承、润滑油温度
- 振动保护单元:4-20mA信号采集,设定三级报警阈值
二、核心控制逻辑
系统采用闭环控制策略:
- 给料量通过称重传感器反馈至PLC,动态调节皮带机变频器
- 主电机电流值作为负载指标,与风量控制形成PID调节回路
- 选粉机转速与成品细度建立数学模型,实现325目±5μm精度
三、典型故障处理方案
| 故障现象 | 可能原因 | 处理措施 |
|---|---|---|
| 主电机过载跳闸 | 磨辊压力异常、物料水分超标 | 检查液压站压力(应保持8-12MPa),检测原料含水率(≤6%) |
| 选粉机振动超标 | 轴承磨损、叶片积灰 | 使用激光对中仪校正主轴,停机清理叶片(建议每500小时维护) |
| 成品细度波动 | 风量不稳、分级轮转速偏差 | 校准风速传感器(标准值28-32m/s),检查变频器输出频率 |
四、设备选型建议
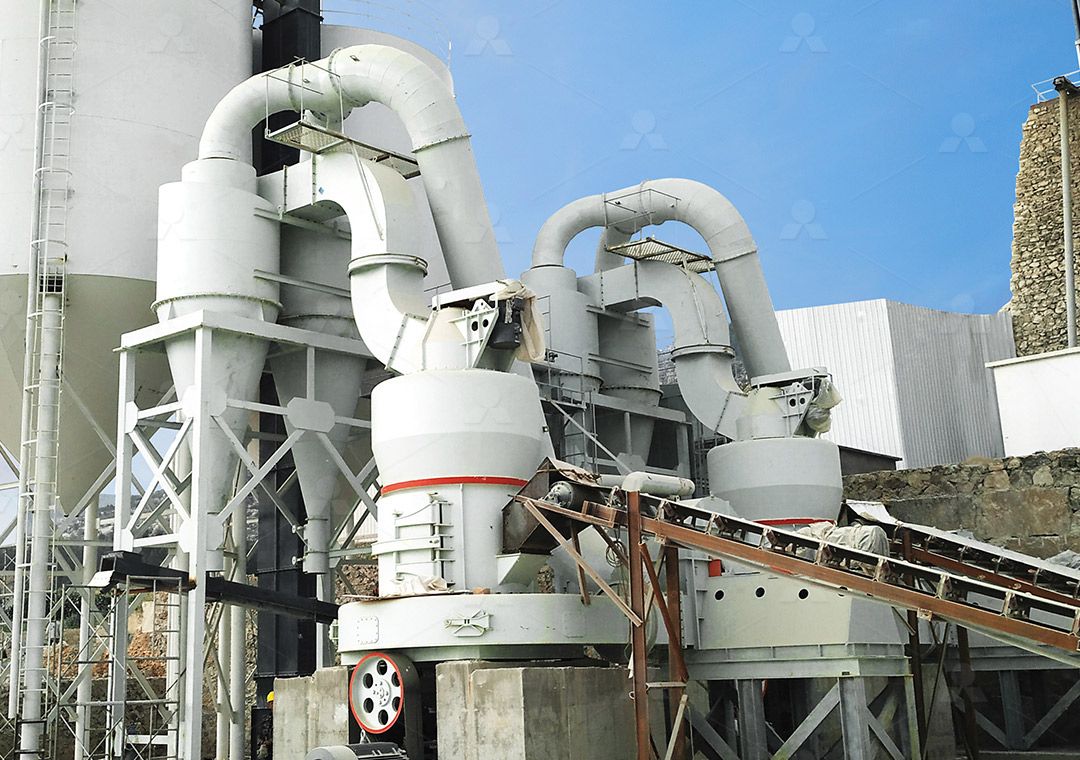
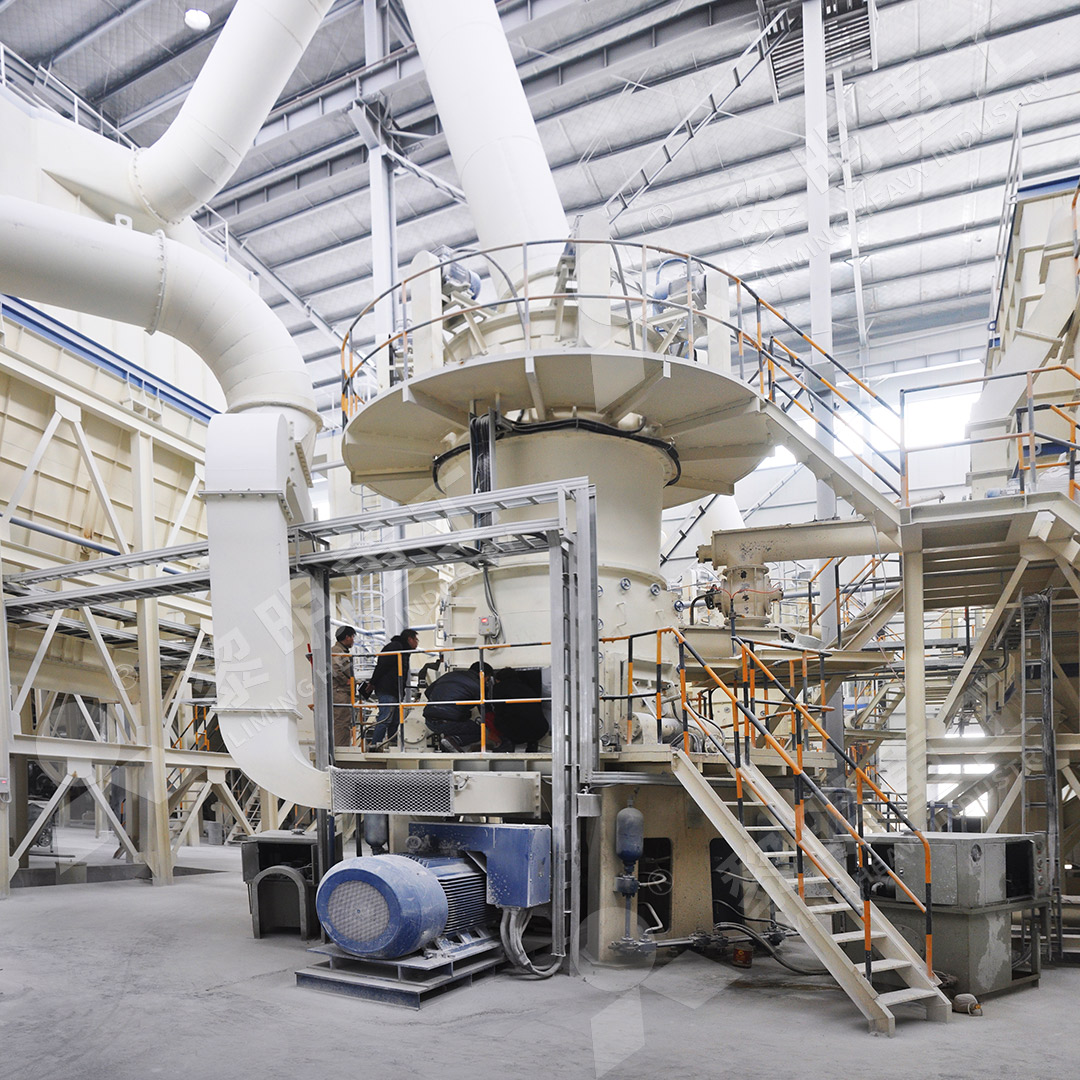
针对电厂脱硫工况特点,推荐采用我司LM立式辊磨机:
- 集成烘干-粉磨-选粉多功能于一体,占地减少40%
- 专利碾磨装置确保0.037-0.84mm细度稳定输出
- 智能电控系统支持DCS远程监控,故障自诊断率达92%
对于大规模脱硫项目,MTW欧版磨粉机同样值得考虑:
- 锥齿轮整体传动结构,产能提升15-20%
- 配备工业级PLC+触摸屏双控制系统
- 通过CE认证,满足欧盟ATEX防爆标准
五、维护优化策略
建议建立三级维护体系:
- 日常点检:每班记录电流、振动值(≤4.5mm/s)
- 月度保养:清理电控柜灰尘,紧固接线端子(扭矩25N·m)
- 年度大修:更换主轴编码器(建议周期18个月),校验所有传感器
通过科学的电气控制系统设计和规范的运维管理,可确保石灰石制粉系统年运行时间达8000小时以上,为电厂脱硫系统提供稳定可靠的原料保障。