

石灰石制粉生产线节能高效的关键技术
在非金属矿加工领域,石灰石制粉的能耗占生产总成本的40%-60%。如何通过工艺革新和设备升级实现节能高效,已成为行业关注的焦点。本文将结合最新技术趋势,解析三大核心优化方向。
一、系统集成化设计
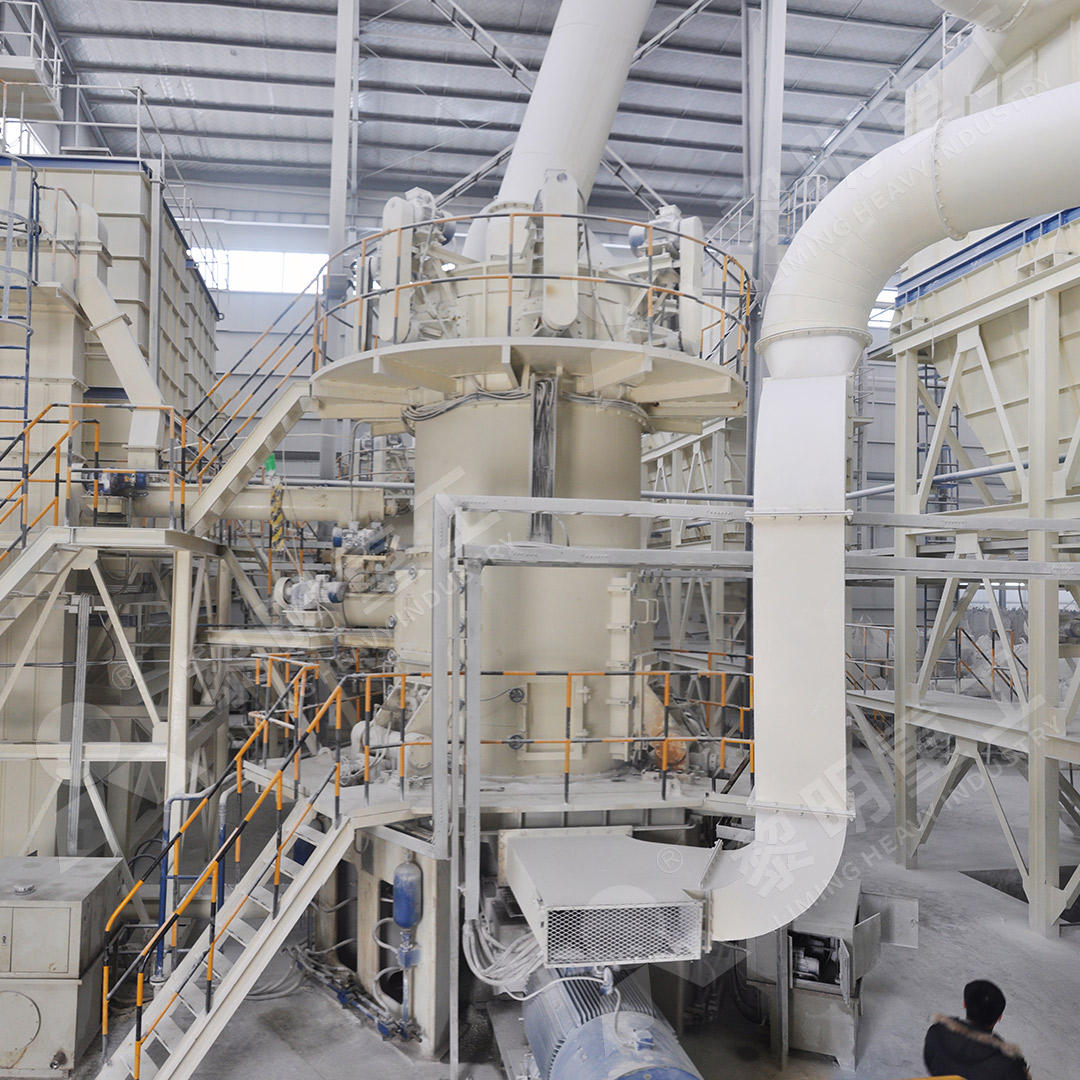
传统生产线需要分别配置破碎、烘干、粉磨、选粉等独立设备,存在能耗叠加、占地大等问题。现代工艺采用多功能集成设备,如黎明重工LM立式辊磨机,集烘干(200℃热风)、粉磨(0.037-0.84mm细度)、选粉于一体,相比传统球磨系统节能30%-50%。
二、智能控制技术应用
通过PLC/DCS系统实现三大优化:
1. 磨辊压力动态调节(±0.5MPa精度)
2. 选粉机变频调速(细度实时调控)
3. 热风温度闭环控制(±5℃波动)
以MTW欧版磨粉机为例,其配备的吊挂式笼式选粉机通过变频器实现325-2500目细度无级调节,单位电耗降低18%。
三、创新粉磨机理
突破传统冲击粉碎模式,采用料层粉磨技术:
• 磨辊-磨盘间隙自动补偿(液压系统)
• 多辊道协同碾压(3-6个磨辊)
• 风扫式循环分选(负压防尘)
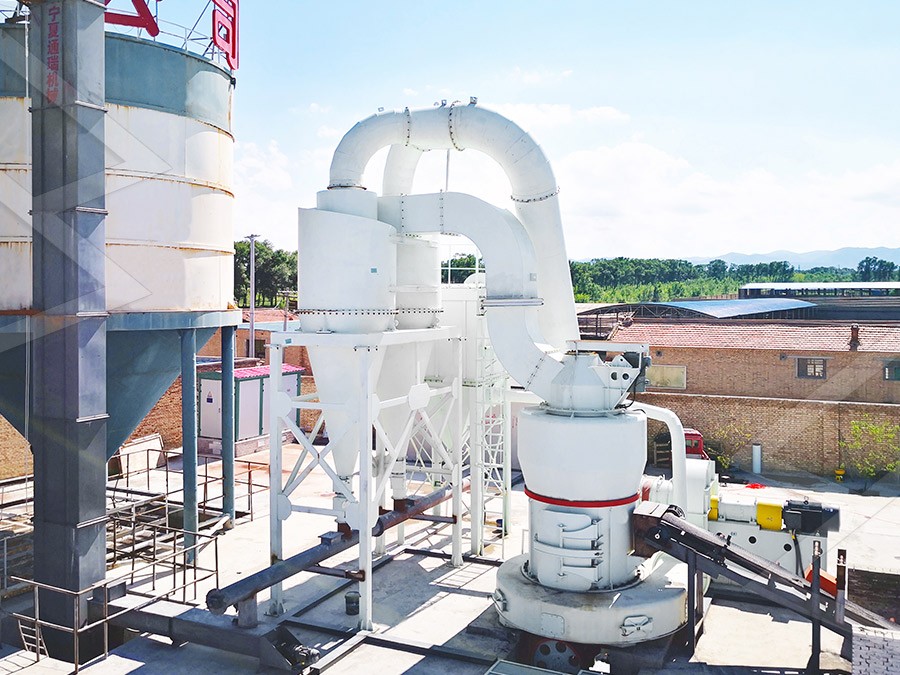
黎明重工LUM超细立磨通过特殊曲线设计的辊套衬板,实现3250目超细粉磨时仍保持15T/H产能,比气流磨节能40%。
典型配置方案对比
| 方案 | 传统球磨系统 | LM立磨系统 | 节能率 |
|---|---|---|---|
| 电耗(kWh/t) | 45-50 | 28-32 | ≥35% |
| 占地面积 | 需独立厂房 | 可露天布置 | 减少60% |
| 细度调节 | 更换筛网 | 在线调整 | – |
成功案例参考
某年产60万吨石灰石微粉项目采用LM1900立磨(功率630kW),实现:
• 台时产量:75-85T/H(325目)
• 电耗:29.8kWh/t
• 设备运转率:≥95%
通过余热回收系统,烘干热源完全利用窑尾废气(280℃),年节约标煤1.2万吨。
未来发展趋势
1. 数字孪生技术:通过虚拟仿真优化磨机运行参数
2. 氢能烘干:替代传统燃煤热风炉
3. AI质量控制:激光粒度分析+自动调节系统
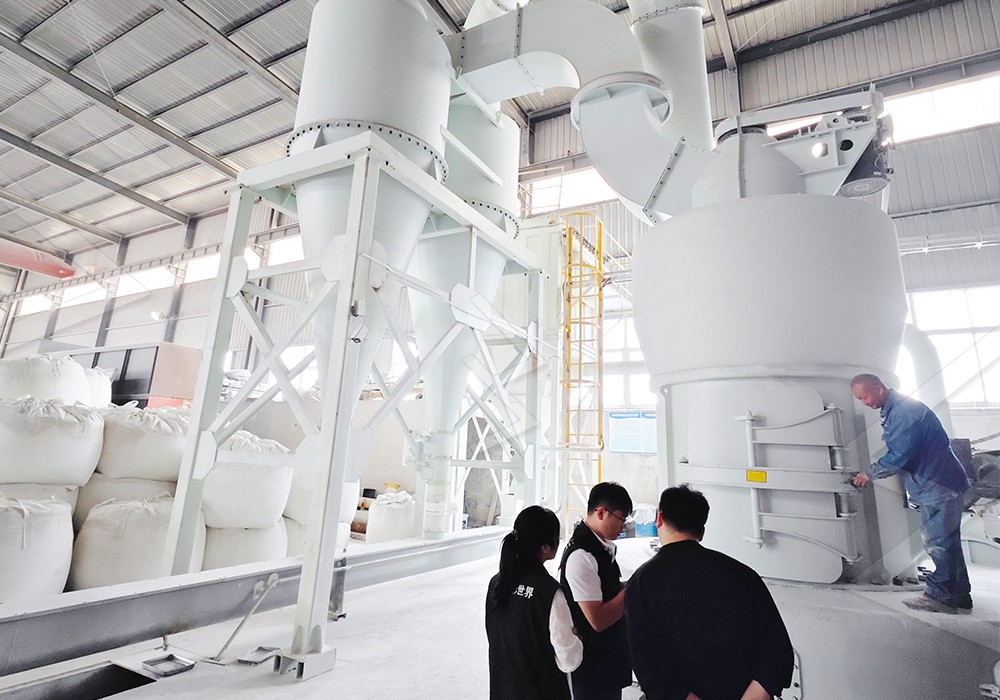
黎明重工新一代LM矿渣立式磨已搭载智能预测性维护系统,通过振动传感器和油液分析,提前3周预警机械故障。
选择合适设备是节能的基础,建议根据物料特性(湿度、硬度、SiO2含量)选择磨机型式,并配套精准的除尘(脉冲袋式)和余热回收装置,可实现综合能耗≤30kWh/t的行业领先水平。