

橡胶补强用炭黑制粉技术:工艺流程与设备选型指南
炭黑作为橡胶工业中最重要的补强填料之一,其粉体制备工艺直接影响橡胶产品的力学性能和加工特性。本文将系统介绍炭黑制粉的工艺流程及关键设备选型要点,为行业用户提供技术参考。
一、炭黑制粉工艺流程
典型的炭黑制粉工艺包含以下核心环节:
- 原料预处理:炭黑原料需经过除铁、筛分等预处理,确保无金属杂质和过大颗粒
- 初级粉碎:采用颚式破碎机或锤式破碎机进行粗碎,将原料破碎至3-5mm粒径
- 烘干系统:控制原料水分在1%以下,通常采用热风循环烘干方式
- 精细研磨:核心工序,要求将炭黑研磨至325-1500目(45-10μm)的补强级细度
- 分级收集:通过气流分级实现粒度控制,合格粉体经旋风分离器收集
- 包装存储:采用防潮包装并控制仓储环境湿度
二、关键设备选型要点
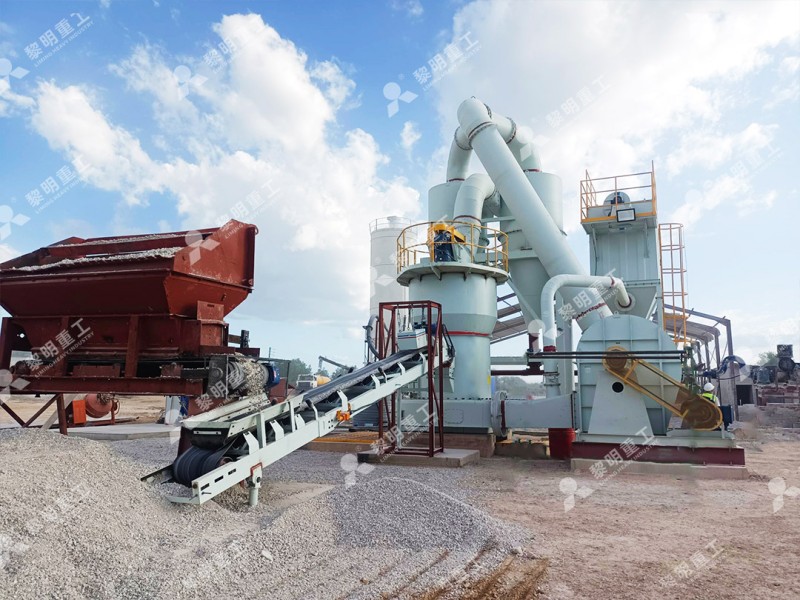
研磨设备的选择直接影响生产效率和产品质量,需重点考虑以下因素:
- 产能匹配:根据年产规模选择10-400T/H处理能力的设备
- 细度控制:橡胶补强炭黑通常要求325-1500目可调细度
- 能耗指标:单位能耗应控制在30-50kWh/t范围内
- 环保性能:需满足粉尘排放≤10mg/m³的环保标准
- 自动化程度:现代粉磨系统应配备PLC自动控制系统
三、推荐设备方案
针对橡胶用炭黑制粉的特殊要求,我司LM立式辊磨机展现出显著优势:
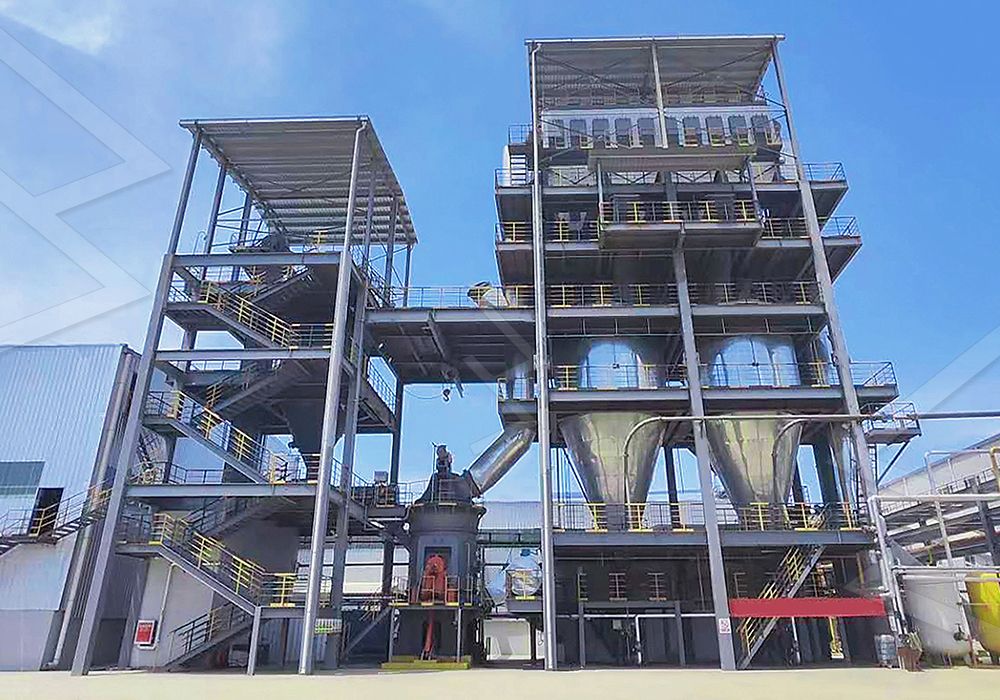
- 加工细度0.037-0.84mm(约400-1800目),完全覆盖橡胶补强需求
- 集成烘干-研磨-选粉功能,系统能耗降低30%以上
- 采用特殊耐磨辊套,使用寿命达8000小时以上
- 负压操作配合脉冲除尘,粉尘排放<5mg/m³
对于超细炭黑生产(1500目以上),推荐搭配LUM超细立磨:
- 细度范围650-3250目(5-20μm),满足特种橡胶需求
- 多头选粉机确保粒度分布集中,d97控制精度±1μm
- PLC全自动控制系统,实现一键式操作
四、工艺优化建议
- 温度控制:研磨区温度应保持在80-120℃以防止炭黑氧化
- 分级优化:采用二次分级工艺,提高-1000目细粉占比
- 防爆措施:系统需配置CO监测和氮气保护装置
- 质量检测:在线激光粒度分析仪实现实时质量控制
我司LM系列立磨已在多家知名橡胶企业成功应用,单线年产能可达15万吨,产品DBP吸收值波动控制在±3ml/100g以内。欢迎垂询获取定制化解决方案。