

煤灰渣磨粉工艺流程详解:从原料到成品粉体的全步骤
在固废资源化利用领域,煤灰渣的高效粉磨处理是实现其增值应用的关键环节。一套科学的磨粉工艺流程不仅能提升产品附加值,更能显著降低能耗与运营成本。本文将结合工程实践,详细解析从原料到成品粉体的全流程操作要点。
一、原料预处理与均化
煤灰渣原料首先需经过严格的预处理。进厂原料通过振动给料机初步筛分,剔除大块杂质及金属异物。随后进入烘干系统,将含水量控制在1.5%以下。特别需要注意的是,原料均化仓应采用锥形设计并配备自动布料器,确保化学成分波动范围≤2%,这是保证成品稳定性的首要条件。
二、核心粉磨工艺解析
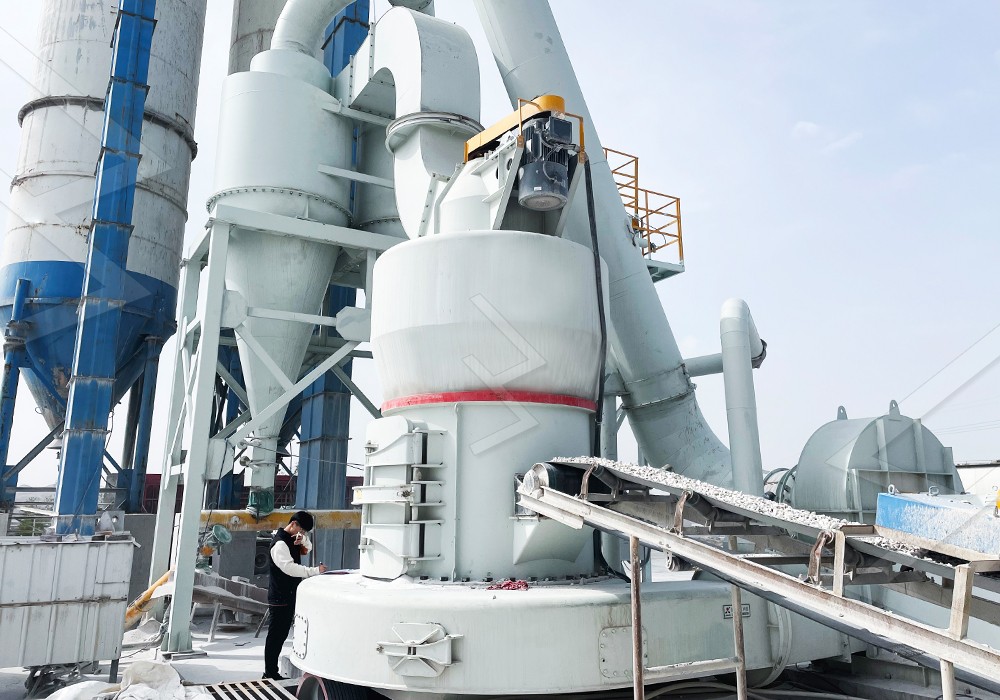
预处理后的原料通过密闭输送系统进入磨粉主机。在这个关键环节,黎明重工LM立式辊磨机展现出显著优势。该设备采用磨辊液压加压系统,碾磨压力可智能调节至50-350kN,配合特殊曲线设计的辊套与衬板,实现料层粉磨最佳效果。其0.84-0.037mm的宽幅细度调节范围,特别适合煤灰渣不同应用场景的粒度需求。
在实际操作中,操作人员需重点关注磨机压差参数,正常工况下应维持在5000-7000Pa。当压差异常升高时,应及时调整喂料量或研磨压力,避免系统震荡。同时,通过调节选粉机转速(通常控制在200-400rpm),可精确控制成品比表面积在400-600m²/kg区间。
三、分级收集与成品处理
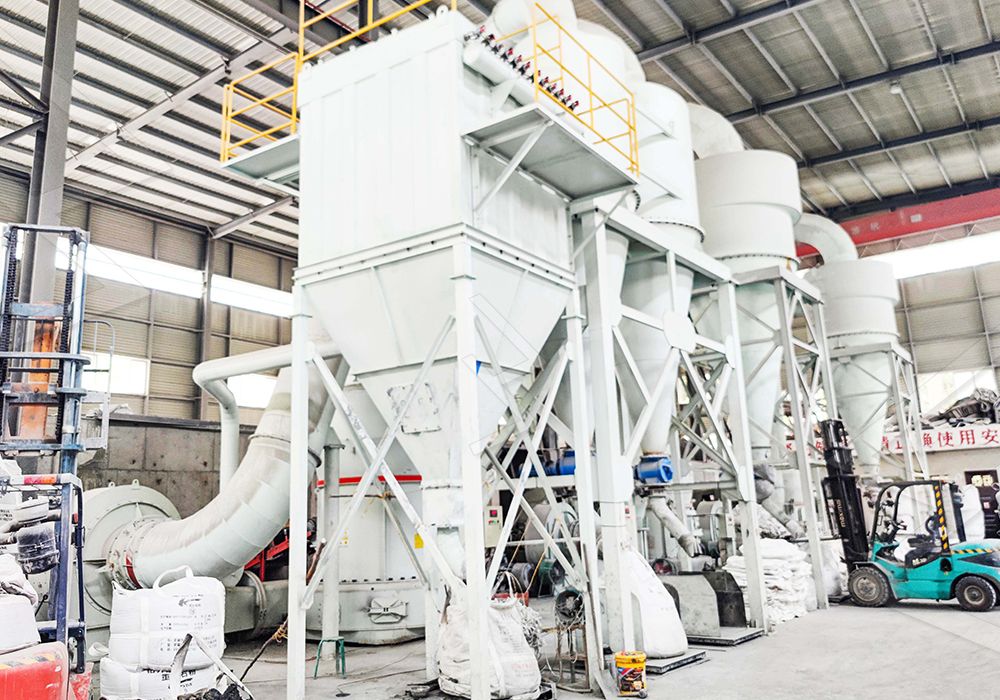
经粉磨的微粉随气流进入高效涡流选粉机,粗颗粒在离心力作用下返回磨盘继续粉磨。合格细粉通过脉冲袋式收尘器收集,收尘效率可达99.9%以上。成品仓应配备氮气保护系统,防止煤灰微粉氧化结块。对于有特殊要求的客户,LUM超细立磨可提供650-3250目的超细粉加工方案,其多头选粉技术能确保粒度分布集中度D97≥90%。
四、智能化控制系统
现代煤灰渣粉磨生产线普遍采用DCS集中控制系统。通过安装在关键节点的温度、压力、振动传感器,实时监控设备运行状态。系统可自动记录磨辊磨损数据,当磨损量达到预设阈值时主动提示更换,避免非计划停机。实践表明,智能化改造可使单位电耗降低约15%,人均劳动生产率提升3倍。
五、环保与能效管理
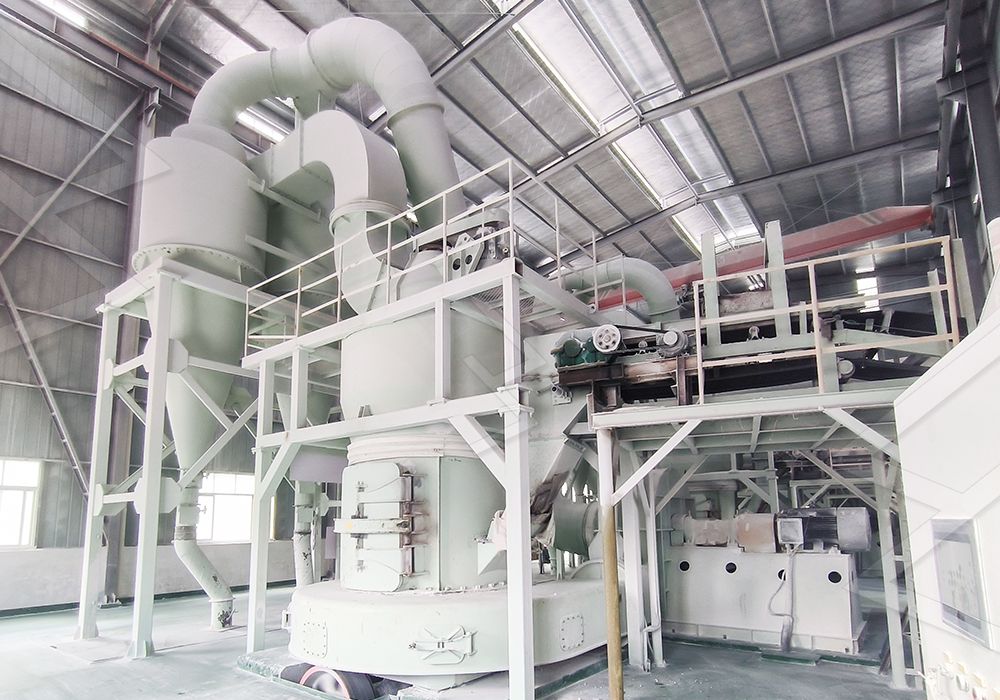
整条生产线采用全负压操作,粉尘排放浓度≤10mg/m³。磨机主电机配备变频调速装置,在保证产量的前提下,吨产品电耗可控制在28-35kWh。热风系统采用多级余热回收技术,使系统热效率提升至85%以上,真正实现绿色生产。
常见问题解答(FAQ)
Q1:煤灰渣粉磨过程中如何控制产品活性?
通过控制磨内温度不超过95℃、采用急冷收尘系统,可有效保留煤灰渣的火山灰活性。建议粉磨后立即进行密封包装。
Q2:设备耐磨件寿命如何保障?
黎明重工立磨采用高铬合金辊套+复合陶瓷衬板组合,正常工况下使用寿命可达8000小时以上。设备特有的液压翻辊装置可实现不停机检修。
Q3:生产线投资回收期通常多长?
以年产30万吨生产线为例,采用LM立式磨粉系统,投资回收期一般在2-3年。若当地有电价优惠政策,回收期可缩短至20个月以内。