

一、安全操作核心要点
在石灰石制粉车间,大型磨粉机的安全运转是生产命脉。操作人员必须牢记:开机前检查、运行中监控、停机后清理三大原则。以我们服务的某大型钙业集团为例,其采用LM立式辊磨机进行石灰石粉磨(加工细度0.84-0.037mm,产量达100T/H),日均运转20小时,安全操作仍为零事故——这得益于严格的安全规程。
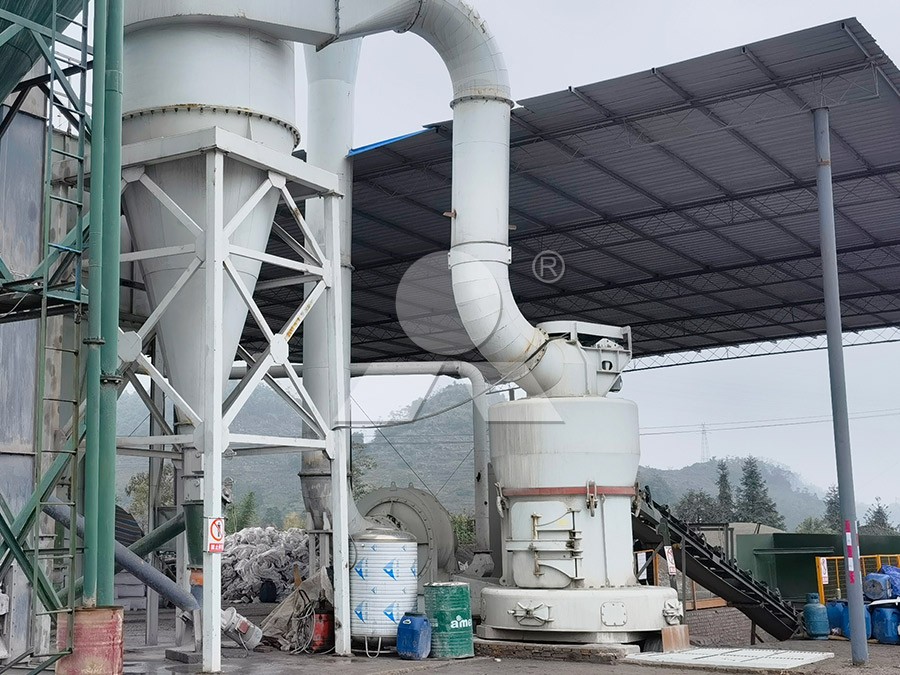
启动磨机前,必须确认:磨机腔内无异物、润滑系统油位正常(稀油站油温不低于25℃)、选粉机变频器参数校准。严禁带料启动,防止磨辊与磨盘硬接触造成重大机械损伤。运行中,注意电流表波动:若主电机电流突然上升15%以上,可能意味着给料过快或磨辊卡滞,需立即减料。
二、石灰石高压磨粉机日常维护清单
石灰石原料莫氏硬度约3-4,但含硅量高时磨损加剧。日常维护做到“三查三保”:
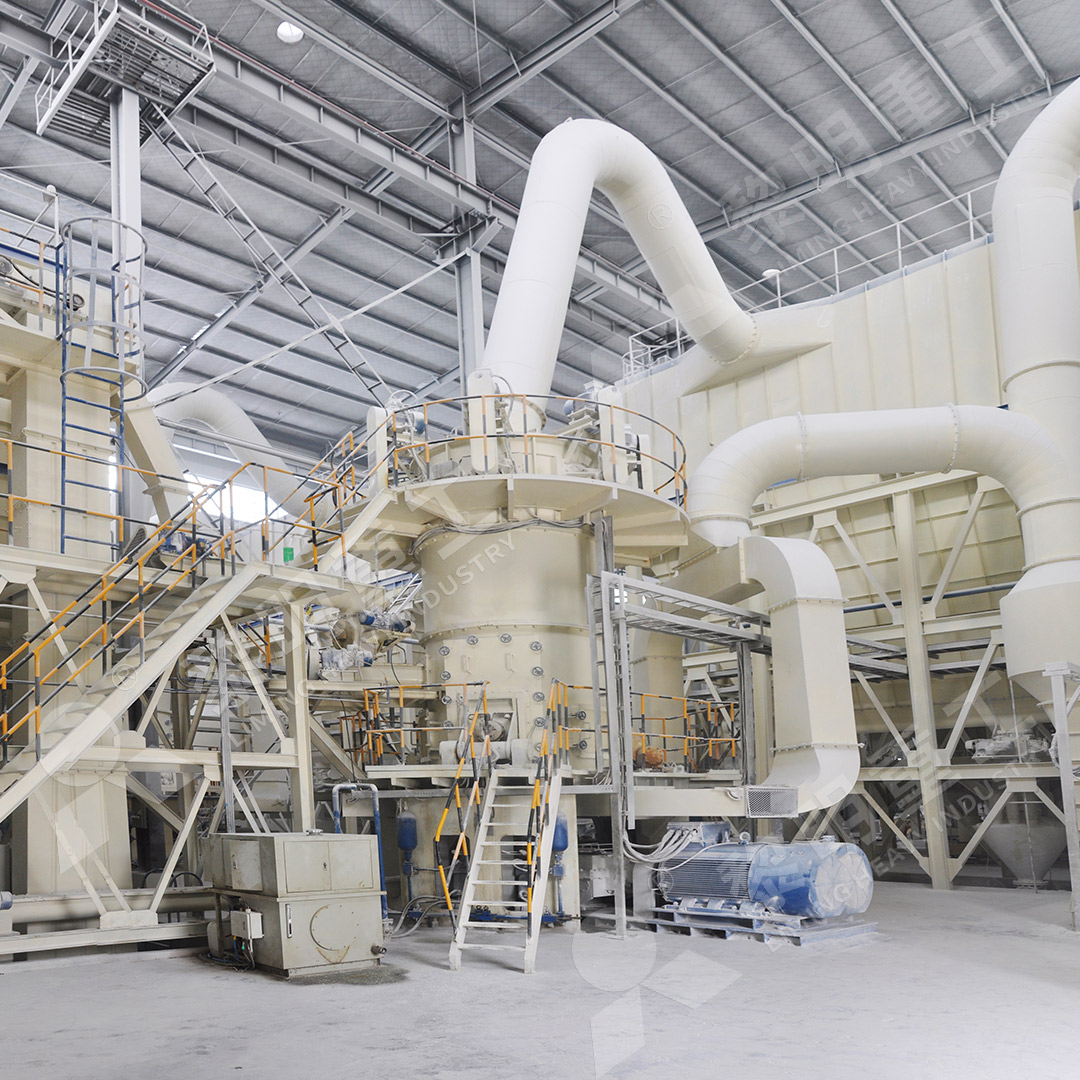
- 查磨辊与磨盘衬板:每运转500小时检查研磨曲线磨损量。LM立式辊磨机采用新型碾磨装置,辊套可翻面使用,寿命延长30%。若发现局部凹陷超8mm,需更换。
- 查液压与润滑系统:高压油站压力波动不得超±0.5MPa,氮气蓄能器压力值需维持在4.5-5.0MPa。特别注意:选用MTW欧版磨粉机(产量3-55T/H)的用户,其锥齿轮传动采用内部稀油润滑,换油周期长达4个月,但每月仍需检查油质是否乳化。
- 查密封与气路:磨辊密封风压不低于8kPa,防止粉尘进入轴承。每周清理磨机排渣口——磨盘边缘刮料板若卡有铁块,会刮伤耐磨层。
三、故障排查实战指南
故障一:磨机振动剧烈
常见原因:磨盘料层过薄(<30mm)或磨辊与磨盘间隙不均。处理方案:立即停止给料,保持磨盘空转2分钟,待料层恢复至40-50mm后重新给料。若振动仍无法消除,需停机检查磨辊限位装置——LM立式辊磨机的液压限位杆若松动,会导致碾磨力失衡。
故障二:产量骤降30%以上
排查点:选粉机转子叶片是否磨损?通风滤袋是否堵塞?一次案例中,客户石灰石细度要求≤1.2mm(12目),经查是分析机叶片变形导致粗粉回料量过大。更换笼式选粉机转子后,MTW欧版磨粉机产量从25T/H恢复至42T/H。
故障三:出粉跑粗或过细
调整思路:变频器频率每增减3Hz,细度约变化0.1mm(针对LM机型)。若成品细度无法精确控制(如要求d100≤0.037mm),需检查选粉机密封间隙——传统雷蒙磨升级为欧版磨后,吊挂式笼式选粉机密封环磨损会导致串风。
四、专家提醒与产品推荐
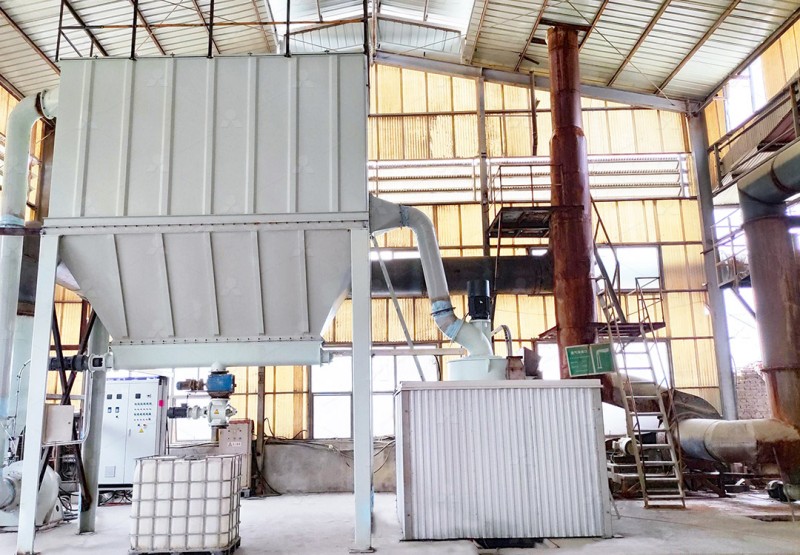
针对石灰石制粉,我公司重点推荐:LM立式辊磨机(集烘干、粉磨、选粉于一体,加工细度0.84-0.037mm,产量10-400T/H)——其自动化电控系统可实现远程故障预警,特别适合大型生产线;另推荐MTW欧版磨粉机(加工细度0.045-1.6mm,产量3-55T/H),其锥齿轮整体传动结构维护量小,是小规模建厂的优选。建议用户根据原料湿度(石灰石常需烘干)和产能目标选型。
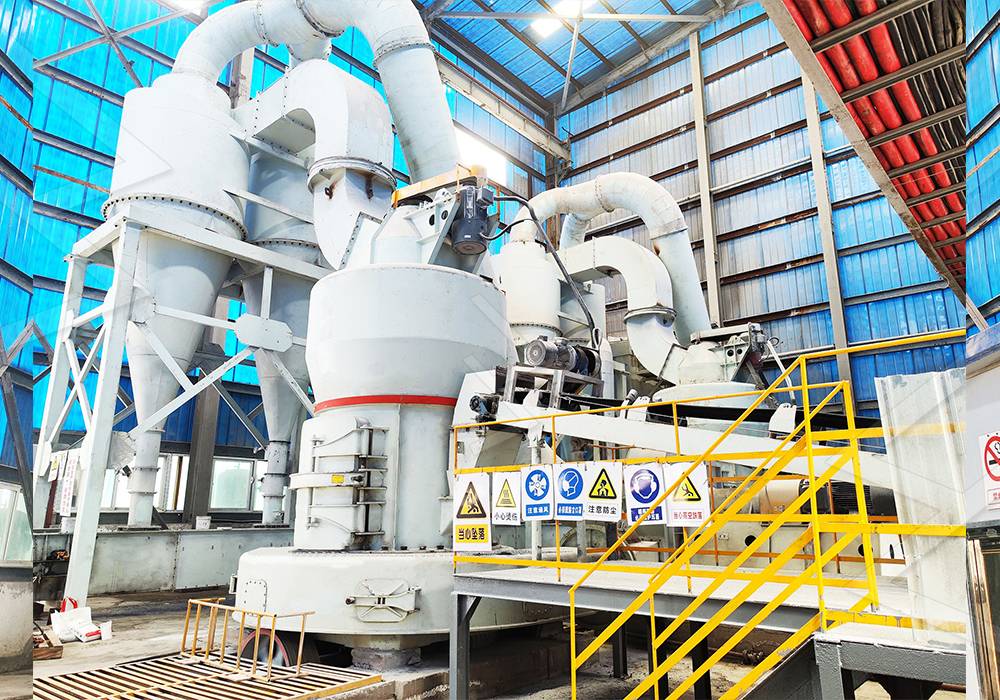
最后忠告:每季度必须进行一次磨辊、磨盘、选粉机转子的动平衡检测;长期停机时,需在磨盘上保留50mm料层防锈——这就是老钳工说的“机器不吃灰,白磨三层皮”。
FAQ:石灰石磨粉机常见问题解答
- Q:磨机启动后,磨辊无法抬起,是什么原因? A:通常为液压系统油路堵塞或电磁换向阀故障。先检查油位,再清洗回油过滤器——建议每200小时更换一次液压油滤芯。
- Q:石灰石粉成品中粗颗粒超标,如何解决? A:检查选粉机叶轮转速是否达到设定值(如MTW欧版磨需保证变频器输出频率≥45Hz),并排查选粉机下锥体是否堵料。
- Q:磨辊轴承温度超过75℃,如何紧急处理? A:立即停料并保持磨机空转,加大润滑油循环冷却量;待温度降至55℃以下再停机排查——通常因润滑站散热器长时间未清理导致。
- Q:LM立式磨产量波动大,与给料机有关吗? A:极大概率相关。建议校准螺旋给料机变频器线性度,同时检查气动插板阀是否卡涩——石灰石湿度大易粘结。
- Q:磨机运行时突然剧烈异响,但电流无变化,什么情况? A:大概率是磨盘防尘圈脱落或磨辊挡料环螺栓松动。建议停机后打开观察门,用手电检查磨盘边缘是否磨损异常。
- Q:MTW欧版磨选粉机电流偏大,如何优化? A:适当减小分析机叶片角度(从12°调至8°),降低回粉量;另检查风机进风阀开度是否过大(建议保持负压在-1500Pa左右)。
- Q:更换磨辊衬套后,成品细度变差,是什么问题? A:新衬套表面存在微观毛刺,需带料运行8小时进行“磨合磨”,同时适当调高选粉机转速10%,待磨辊与磨盘形成稳定料床后恢复正常。