

大理石制粉包装设计要点:提升产品档次与运输安全的实用指南
在非金属矿制粉领域,大理石粉体因其优异的物理化学性能,广泛应用于建材、涂料、塑料等行业。然而,如何通过包装设计提升产品附加值并确保运输安全,成为企业关注的重点。本文将结合行业实践经验,为您详细解析大理石制粉包装的核心要点。
一、包装设计的档次提升策略
1. 材质选择:建议采用覆膜编织袋或复合纸袋,内衬PE防潮层。这类材质既能展现产品高端质感,又能有效防止粉体受潮结块。
2. 视觉识别系统:包装应包含清晰的品牌标识、产品参数(如细度325-2500目)和行业认证标志。采用哑光UV印刷工艺可增强高级感。
3. 功能性设计:对于高端客户,可定制带有取样口的包装,方便质检;同时预留叉车槽位,提升装卸效率。
二、运输安全保障方案
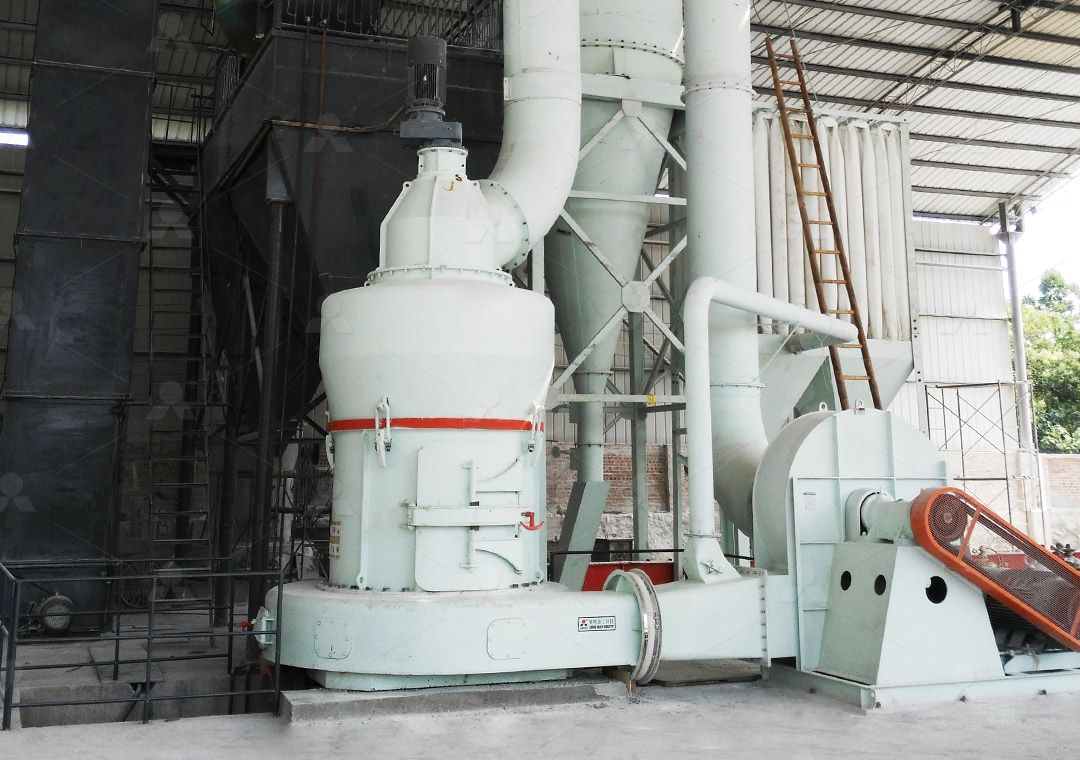
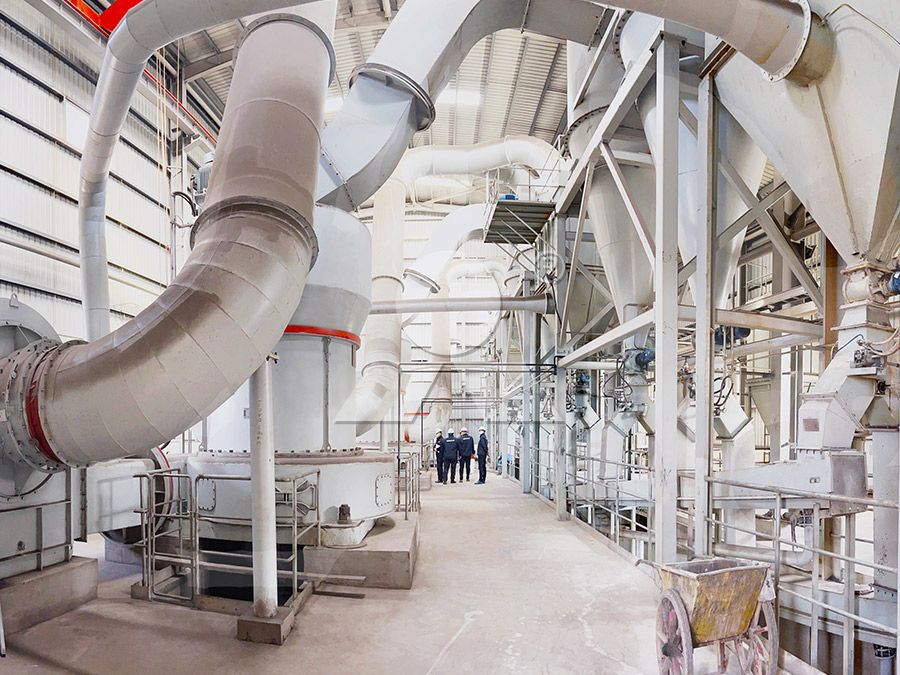
1. 防破损设计:包装接缝处应采用加强型车缝工艺,关键部位添加PE补强片。我们推荐的LM立式辊磨机(加工细度0.84-0.037mm,产量10-400T/H)所产粉体流动性好,可减少包装承压。
2. 堆码测试:包装需通过GB/T4857.3标准测试,建议采用”工”字形堆码方式,每托不超过1.8米高度。
3. 防伪与追溯:集成RFID芯片或二维码,实现从MTW欧版磨粉机(加工细度0.045-1.6mm,产量3-55T/H)生产端到客户端的全流程追溯。
三、设备选型与包装适配
1. 细度匹配:不同细度的粉体对包装透气性要求不同。例如超细粉(3250目)建议使用真空包装,而普通粉(200目)可采用常规透气包装。
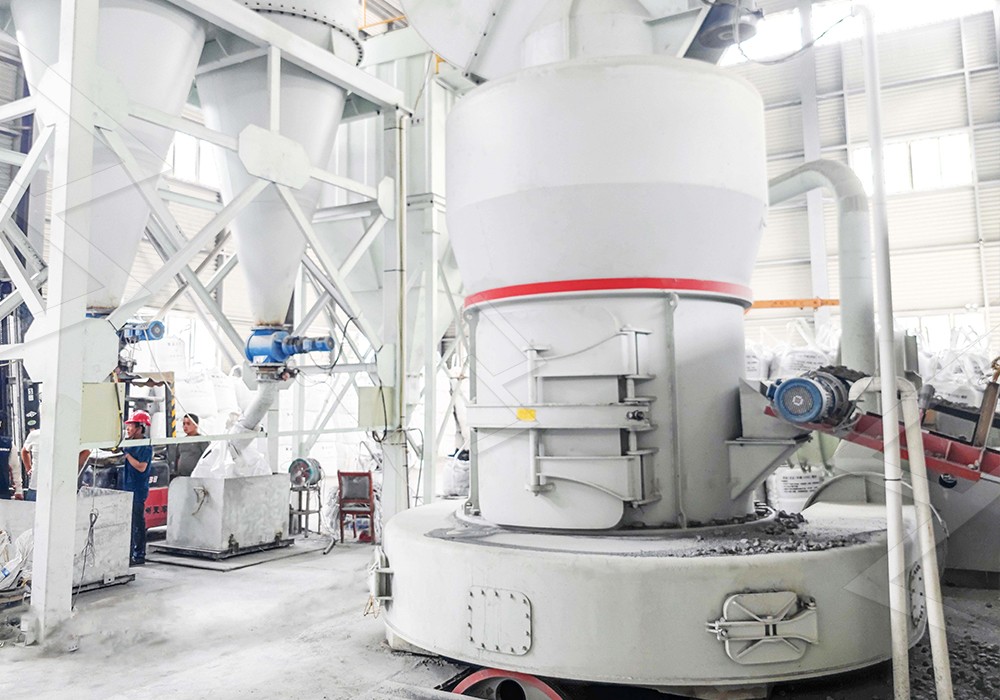
2. 产量优化:黎明重工LUM超细立磨(产量3-18T/H)配备智能装袋系统,可实现每分钟15-20袋的高速包装,显著提升生产效率。
3. 环保考量:现代磨粉设备如LM系列已实现全封闭负压运行,包装环节应同步采用可降解材料,形成绿色生产闭环。
四、行业应用案例
某知名建材企业采用我们的包装方案后:
- 产品溢价提升15-20%
- 运输破损率降至0.3%以下
- 客户复购率增加30%
结语:优质包装是大理石粉体价值链的重要延伸。通过科学设计结合高性能制粉设备,可有效提升产品市场竞争力。黎明重工系列磨粉机以其稳定的出料品质,为包装环节提供了坚实基础。