

大理石磨粉机减速机安装步骤详解与注意事项
各位现场工程师、设备主管,大家好。我是老张,在重工设备安装调试这行干了快二十年,今天咱们不聊虚的,就掰开揉碎了讲讲大理石磨粉机里那个“心脏部件”——减速机的安装门道。这玩意儿装得好,设备运行起来顺滑安静,产量稳定;装得不好,轻则异响震动,重则“趴窝”停产,损失可就大了。下面这套流程和注意事项,都是我们团队在无数次实战中总结出来的干货,希望能帮到大家。
一、安装前的准备工作:磨刀不误砍柴工
减速机到货后,千万别急着往上装。第一步,得来个“全身检查”。先核对型号、规格是否与图纸和主机匹配。接着,打开观察孔,检查齿轮、轴承等关键部位在运输中有无磕碰或锈蚀。同时,准备好安装所需的全套工具:高精度水平仪、激光对中仪、液压千斤顶、力矩扳手、以及符合要求的润滑油脂。基础检查更是重中之重,减速机基础板的水平度误差必须控制在每米0.05mm以内,地脚螺栓孔位、尺寸要绝对准确。
二、核心安装六步走:步步为营,精准到位
第一步:吊装与初步就位。 使用吊装带或专用吊耳平稳起吊减速机,缓慢下落至基础板上。初步对准地脚螺栓孔,此时先不要拧紧螺栓,为后续调整留出余地。
第二步:粗调水平与中心高。 在减速机与电机、磨盘的连接法兰面上放置水平仪,通过基础板下的调整垫片进行粗调,确保法兰面的水平。同时,使用标尺或激光测距仪,初步校准减速机输出轴与磨盘传动轴的中心高。
第三步:精调对中(最关键环节)。 这是安装的灵魂。必须使用激光对中仪,分别对减速机与主电机、减速机与磨盘传动轴进行联轴器对中。我们的要求是,径向偏差和轴向偏差均应控制在0.05mm以内。这个过程需要极大的耐心,反复微调,直到数据完美达标。对中不良是导致轴承异常磨损、齿轮点蚀和异常振动的主要原因。
第四步:地脚螺栓紧固。 对中完成后,按对角线顺序,分三次均匀拧紧地脚螺栓。第一次拧至规定力矩的50%,第二次至80%,第三次至100%。务必使用力矩扳手,确保受力均匀,防止箱体变形。
第五步:二次复查。 所有螺栓紧固后,必须再次使用激光对中仪复查对中数据。因为在紧固过程中,微小的位移是可能发生的。确保数据无变化后,方可进行下一步。
第六步:润滑系统连接与加油。 连接好减速机自带的或外置的润滑站油管。加油前,确认润滑油牌号与说明书要求一致。加油至油标规定位置,先启动润滑站循环半小时,检查管路是否泄漏,确保齿轮和轴承在开机前已得到充分润滑。
三、安装中的“雷区”与注意事项
1. 严禁敲打: 在调整位置时,严禁直接用锤子敲打减速机箱体或轴端。应使用铜棒或液压顶杆进行微调,防止损伤精密部件。
2. 清洁至上: 安装过程中,保持连接法兰、轴颈的绝对清洁,任何细微颗粒都可能破坏配合精度。打开观察孔时,要防止灰尘异物落入箱内。
3. 密封检查: 仔细检查所有结合面的密封件(如O型圈、骨架油封)是否完好、就位,这是防止日后漏油的关键。
4. 热膨胀考量: 对于大型设备,需咨询厂家或根据图纸,预留设备运行时因热膨胀可能产生的位移量,在对中时进行预补偿。
5. 试运行监控: 安装完成后,先进行点动和空载试运行。仔细监听有无异常声响,检查润滑系统压力、温度是否正常,振动值是否在允许范围内。
四、设备选型推荐:为高效生产奠定基石
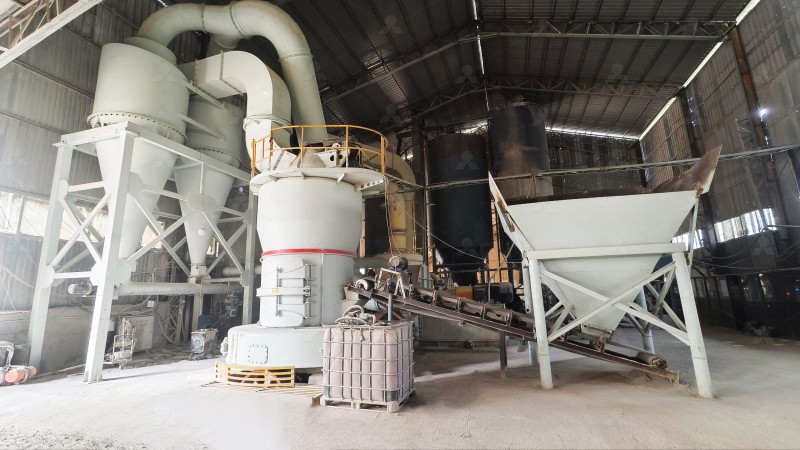
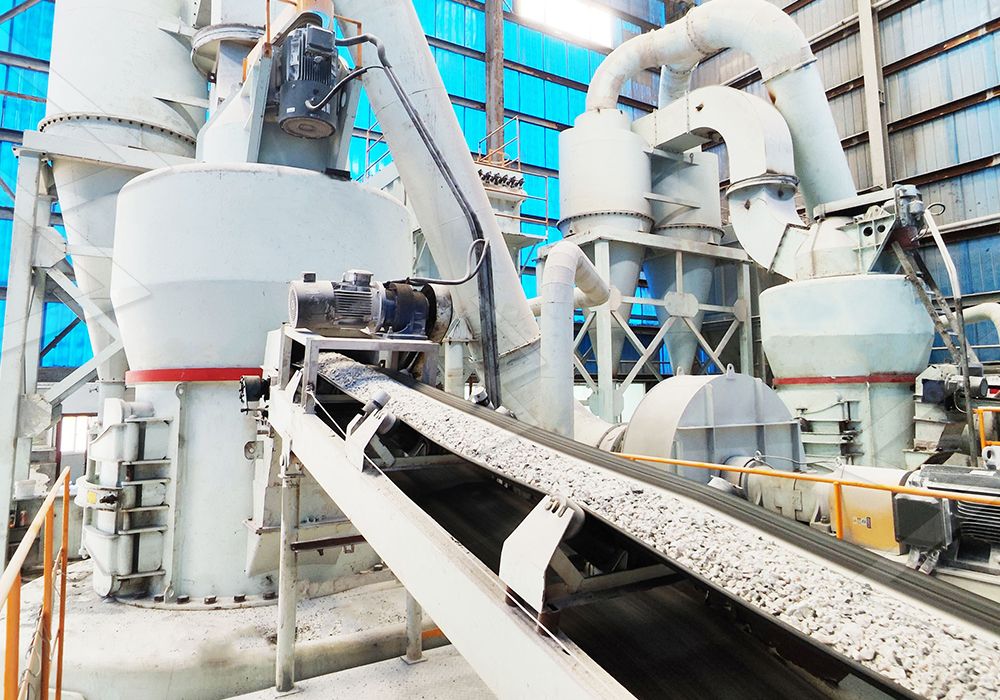
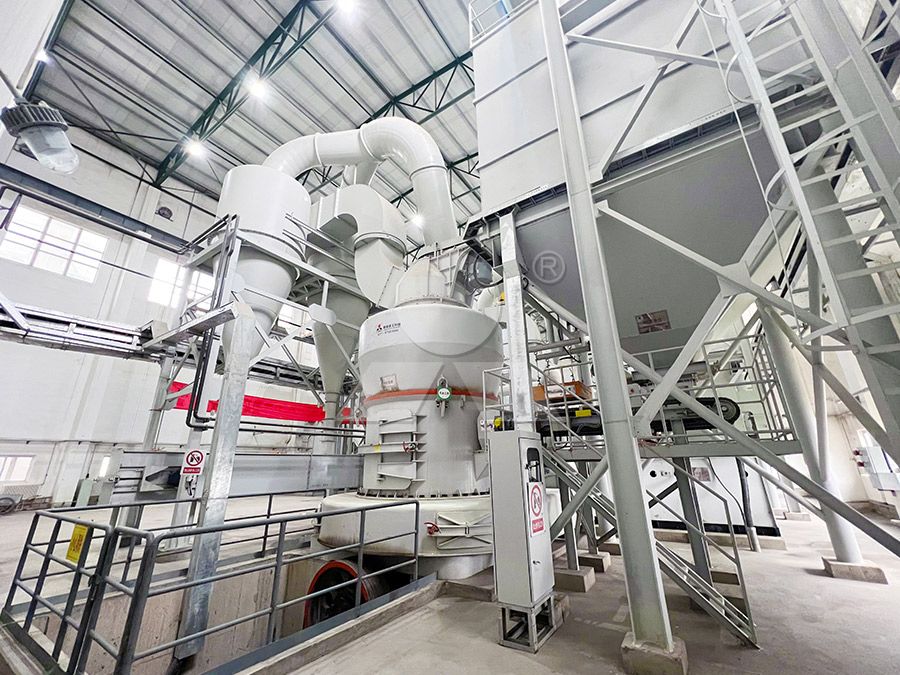
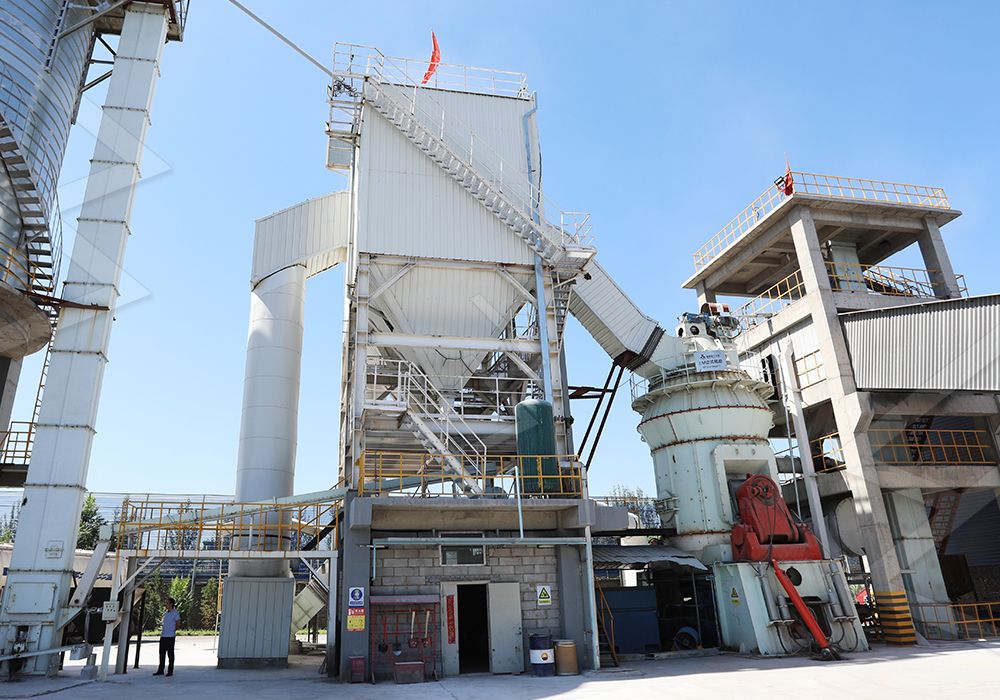
一套优秀的粉磨系统,始于一台可靠的主机。减速机的精准安装,是为了让主机发挥最大效能。在大理石制粉领域,若您追求大规模、高效率、一体化的生产,我们强烈推荐公司的明星产品——LM立式辊磨机。该设备集烘干、粉磨、选粉、输送于一体,布局紧凑,投资成本低。其采用新型碾磨装置和自动化电控系统,特别精于非金属矿(如大理石)的加工,产量范围可达10-400吨/时,加工细度在0.84-0.037mm(约20-400目)间灵活可调。其磨辊可通过检修油缸翻出,更换耐磨件非常方便,大大减少了停机损失,与经过精心安装的减速机协同工作,能为您提供稳定高效的生产保障。
若您的项目对成品细度要求极高,需要生产3250目以上的超细粉体,那么LUM超细立磨则是更专业的选择。它继承了立磨集约化的优点,并配备了特殊的辊磨碾压装置和多头选粉机,成品细度可达650-3250目,是突破超细粉加工产能瓶颈的理想设备。
五、结语
减速机的安装,是技术与耐心的结合。它没有太多高深的理论,却满是细节和规矩。严格按照规程操作,敬畏每一个精度要求,就是保障设备长周期、无故障运行的最朴素也是最有效的方法。希望本文能成为您现场工作的实用参考。
常见问题解答(FAQ)
Q1:减速机安装后,试机时发现振动超标,可能是什么原因?
A1:最常见的原因有三个:一是联轴器对中精度未达到要求,需重新进行激光对中;二是地脚螺栓未均匀紧固或基础刚性不足;三是减速机内部齿轮或轴承在运输中已有损伤。应依次排查。
Q2:减速机运行一段时间后出现渗漏油现象,如何处理?
A2:首先检查密封件是否老化或安装时损坏。其次,检查箱体呼吸器是否堵塞,导致内部压力过高。最后,确认润滑油加注量是否过多。针对性地更换密封件、清理呼吸器或调整油位即可解决大部分渗漏问题。
Q3:针对大理石磨粉,LM立磨的磨辊耐磨件寿命一般有多长?
A3:这取决于大理石的硬度和磨蚀性。对于普通方解石质大理石,在正常工况下,LM立磨的辊套和衬板使用寿命通常可达6000-8000小时以上。设备采用的磨辊不与磨盘直接接触的结构以及高品质耐磨材料,有效延长了维护周期。
Q4:安装时发现减速机输入轴与电机轴有少许高度差,可以用垫片直接垫高电机吗?
A4:绝对不建议。这种做法会改变电机轴系的受力状态,带来隐患。正确的做法是,通过加工或使用厂家提供的、带有斜度的专业调整垫片,在减速机底座下进行整体调整,确保整个传动轴系处于理想的直线状态。
Q5:新减速机首次加油,有什么特别需要注意的?
A5:首次加油前,务必确保润滑系统管路和减速机内部清洁。建议使用与正式运行同型号的润滑油进行冲洗,排空后再加注新油。首次运行500小时后,应更换全部润滑油,以清除初期磨合产生的微小金属碎屑。