

一、选型需谨慎,避免“小马拉大车”的尴尬
在水泥熟料粉磨这个行当里摸爬滚打久了,你会发现,选型这件事,看似简单,实则是个技术活。很多朋友一来就问“有没有产量大的磨”,可一细聊,发现物料特性、入料粒度、成品细度要求都没完全厘清。水泥熟料的易磨性比较差,硬度高,如果选型偏小,那就是典型的“小马拉大车”,设备长期满负荷甚至超负荷运转,故障率直线上升,研磨效率反而上不去。
根据我们黎明重工多年的现场经验,合理的选型必须综合考虑以下三点:
- 物料综合水分:熟料一般水分较低,但添加的混合材(如石膏、矿渣)若水分偏高,对烘干能力的要求会急剧增加。建议优先选择具备强烘干能力的设备。
- 产品细度要求:普通硅酸盐水泥比表面积通常在320-380m²/kg,而特种水泥要求更高。选型时,磨机的选粉效率和系统风量必须匹配。
- 系统投资与运行成本:立式磨初期投资相对较高,但单位电耗低;球磨机则相反。需要算一笔长期的“经济账”。
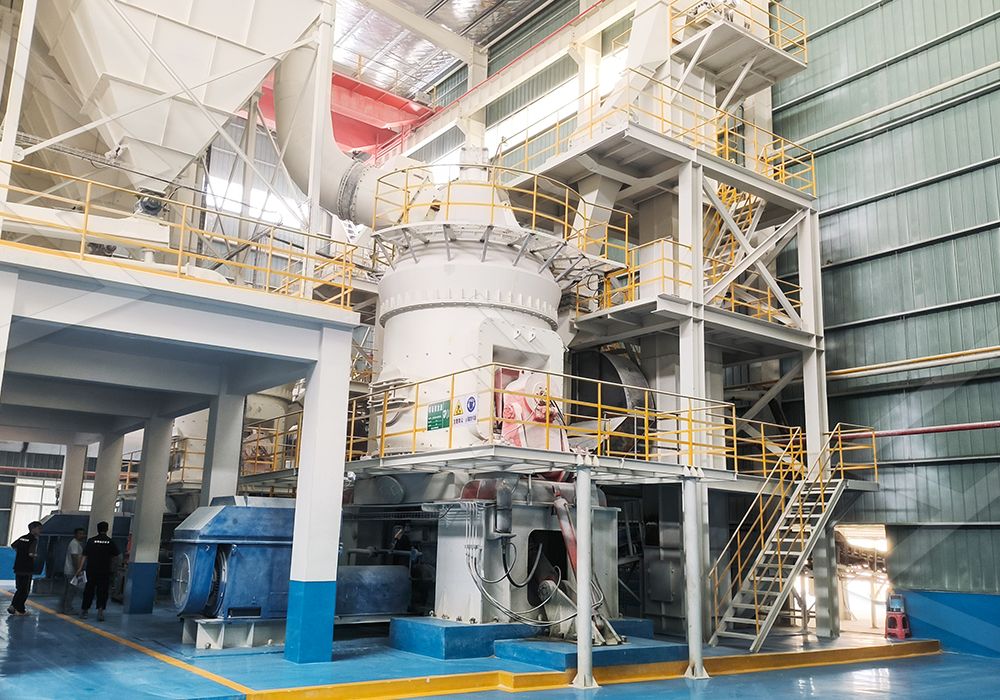
二、设备优化:从“能用”到“好用”的关键跃升
设备选对只是第一步,真正拉开工况差距的,在于后期的优化。很多企业买了好的设备,却因为磨合不好,或者沿用旧的操作习惯,导致产量和细度总是达不到设计值。
首先,要关注料床稳定性。立式磨的粉磨原理是“料床粉磨”,如果给料不均,或者磨盘上的物料过薄、过厚,都会引起剧烈震动,触发限位保护,导致停机。建议引入变频给料机,配合磨机电流反馈,实现闭环控制,稳定料层厚度。
其次,选粉机转子的转速与系统风量的匹配至关重要。转速过高,细度太细,产量上不去;转速过低,细度跑粗,不合格品回流增加,能耗飙升。我公司自主研发的LM立式辊磨机,采用高精度笼式选粉机,转子叶片角度经流体力学优化,分级效率比传统机型提升15%以上,成品颗粒级配更加合理,3-30微米颗粒含量显著增加,水泥强度得以改善。
三、风量与风速:看不见的“隐形推手”
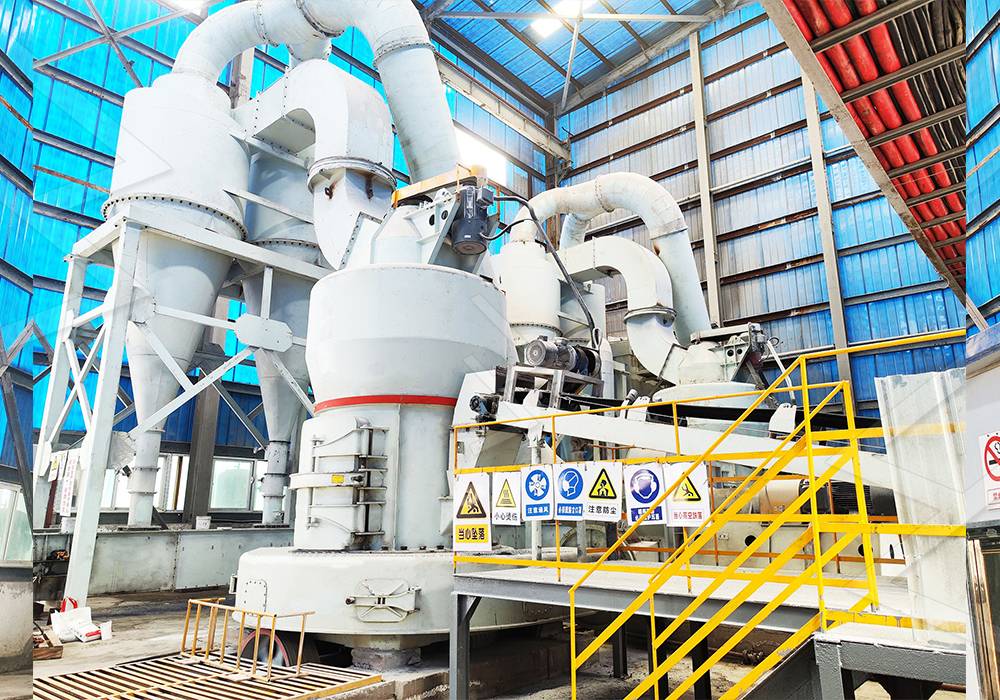
在梯形磨粉机的优化中,很多人容易忽略风系统。水泥熟料粉磨过程中,磨内风速直接影响物料的停留时间和成品携带量。风速过高,粗颗粒来不及充分研磨就被带走,形成“短路”;风速过低,合格细粉不能及时排出,造成过粉磨现象,不仅耗电,还会导致部分细粉结团包裹在研磨介质表面,降低研磨效率。
最佳做法是在磨机出口增设风速测量装置,根据成品细度的反馈动态调整风机挡板开度或变频器频率。同时,定期清理风环和管道内的积灰,保证气流通道畅通。
四、耐磨件管理:细节决定“命脉”
对于水泥熟料这样的高磨蚀性物料,磨辊辊套和磨盘衬板的磨损是不可避免的。部分厂家为了省钱,等到磨穿才更换,结果磨机振动变大,产量下降,电流波动剧烈,甚至损伤减速机。这种“因小失大”的案例屡见不鲜。
建议建立耐磨件生命周期台账,定期测量磨损量。例如,LM立式辊磨机的辊套采用高铬铸铁+堆焊技术,我们正常使用寿命可达8000小时以上。当辊套磨损量达到初始厚度的30%时,就应该考虑翻面使用或更换。此外,液压系统的加压压力也需要根据辊套磨损情况进行微调,保持恒定的研磨压力,确保效率不随时间下降。
五、结语:好设备+好管理=真效益
水泥熟料粉磨的提产降耗,从来不是单一设备的事情,而是一个系统工程。选好机型是基座,优化参数是手段,精细管理是保障。如果您正面临产能瓶颈或技改选型难题,欢迎深入了解黎明重工LM立式辊磨机,它集烘干、粉磨、选粉、输送于一体,特别适用于水泥熟料及矿渣微粉的大规模制备,已在全球数百条水泥生产线上成功应用,是您提升研磨效率、降低综合运营成本的可靠伙伴。
FAQ(常见问题)
- 问:水泥熟料粉磨,立磨和球磨到底哪个好?
答:没有绝对的好,只有相对的适合。立磨具有能耗低(可节电20%-30%)、烘干能力强、工艺流程简单的优势,适合大型生产线;球磨机初期投资较低,对特定细度的控制更为精细,更适合小型或特种水泥生产线。 - 问:立磨对水泥熟料的入料粒度有什么要求?
答:一般建议入料粒度控制在40-80mm为宜,最大不超过磨辊直径的5%。粒度过大会导致振动加剧,料床不稳,影响研磨效率。 - 问:为什么我的立磨产量上不去,电流却很高?
答:可能的原因有:料层过厚导致研磨阻力大、风环堵塞造成排料不畅、选粉机转速过高导致大量合格品回流、或者磨辊碾压压力设置过高。建议逐一排查。 - 问:成品细度突然变粗是什么原因?
答:常见原因包括:选粉机转子叶片磨损或脱落、系统风量异常增大、磨辊压力不足、或者原料易磨性发生了突变。 - 问:立磨在粉磨水泥熟料时,对水分有要求吗?
答:立磨自带烘干功能,入磨物料综合水分在1%-5%之间一般问题不大。但如果水分过高(>8%),会严重影响料层的流动性,导致磨盘打滑,建议搭配辅助烘干设施。 - 问:耐磨件的使用寿命如何延长?
答:注意几点:一是保持料床稳定,避免空砸;二是严格控制入料粒度,避免铁块混入;三是定期检查液压系统压力,避免过压;四是当磨损到一定限度时及时翻面或更换,不要超期服役。