

水泥磨粉机磨盘磨损原因深度解析与高效更换维护指南
在水泥生产的核心环节中,立式辊磨机(立磨)扮演着至关重要的角色。其核心部件——磨盘的运行状态,直接关系到整条生产线的效率、能耗与最终产品质量。然而,磨盘磨损是任何粉磨作业都无法回避的现实问题。深入理解其磨损机理,并掌握科学的维护更换方法,是保障生产连续性与经济效益的关键。
一、磨盘磨损的主要原因剖析
磨盘的磨损是一个复杂的综合过程,主要受以下几方面因素影响:
- 物料特性冲击:水泥生料、熟料及混合材(如矿渣)通常具有较高的硬度和磨蚀性。物料中的石英、游离硅等矿物成分,在与磨盘高速相对运动时,会产生剧烈的切削与凿削作用,这是导致磨盘衬板材料流失的主要原因。
- 料床不稳定与振动:喂料不均、粒度波动大或系统风量匹配不当,会导致磨盘上形成的料床厚度不稳定。料床过薄时,磨辊与磨盘可能发生直接接触或对物料的“硬碰硬”冲击,加剧磨损;料床过厚则增加粉磨阻力,引发振动,对磨盘造成冲击损伤。
- 碾磨压力失衡:液压系统压力设置不当或波动,会导致磨辊对料层的压力不均匀。压力过高会加速衬板表面疲劳剥落,压力过低则导致粉磨效率下降,物料在磨盘上滑动摩擦增加,同样加剧磨损。
- 设备设计及制造工艺:磨盘衬板的材质、热处理工艺、耐磨层堆焊技术以及其分块设计、固定方式,都从根本上决定了其抗磨损能力。设计不合理的风环和喷口结构,会导致局部风速过高,加速该区域物料的冲刷磨损。
- 操作与维护不当:开机前未彻底清除磨内遗留金属异物、日常巡检未能及时发现并处理衬板松动或裂纹、润滑保养不到位导致相关部件(如减速机)运行不平稳间接影响磨盘,都会缩短磨盘使用寿命。
二、磨盘更换维护标准化流程指南
当磨盘磨损达到极限(如磨损深度超过衬板厚度的2/3,或已影响粉磨效率和产品质量)时,必须进行计划性更换。一套高效、安全的更换流程至关重要。
- 前期准备与安全隔离:制定详细的更换方案与安全预案。彻底停机、断电、挂牌上锁,并确保磨机本体完全冷却。准备好专用工具(如液压扳手、千斤顶、吊装设备)、新磨盘衬板及所有密封、紧固件。
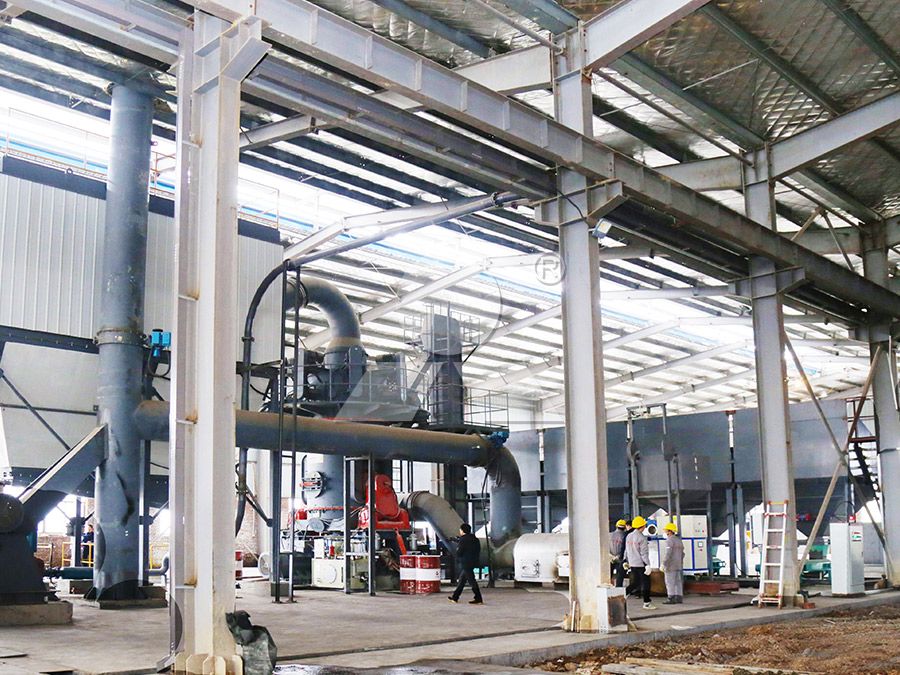
- 旧衬板拆除:清理磨内残余物料。按对角线顺序松开并拆除旧衬板的固定螺栓。利用顶出孔或专用工具将旧衬板逐块安全吊出,注意检查磨盘基体的磨损情况,必要时进行修复。
- 基体检查与清理:彻底清理磨盘基体表面,检查有无裂纹、变形。确保安装面平整、干净,无任何杂物。这是保证新衬板安装贴合度和运行平稳的基础。
- 新衬板安装:将新衬板按编号顺序吊入,通常从中心向外围安装。初步就位后,先预紧所有螺栓至规定扭矩的30%。然后使用扭矩扳手,严格按照厂家提供的交叉对称顺序,分两次(例如50%,100%)拧紧至最终扭矩值。必须使用新的、强度等级合格的螺栓和防松垫圈。
- 安装后检查与试运行:复核所有螺栓扭矩,检查衬板之间的间隙是否符合要求。安装完毕后,先进行慢速盘车数圈,检查有无异常摩擦或干涉。确认无误后,方可按规程进行空载试车和逐步加载试车。
三、延长磨盘寿命的日常维护与选型建议
除了规范的更换操作,通过精细化操作和优选设备,可以从源头延长磨盘寿命。
- 优化操作参数:保持稳定、连续的喂料,根据物料特性(易磨性、水分)精细调节碾磨压力、磨内风速和选粉机转速,维持稳定料床,是减少异常磨损的核心。
- 加强状态监测:定期检查磨盘衬板磨损量、螺栓紧固情况,监听运行声响,监测振动值。利用每次停机机会进行内窥镜检查,建立磨损档案,实现预测性维护。
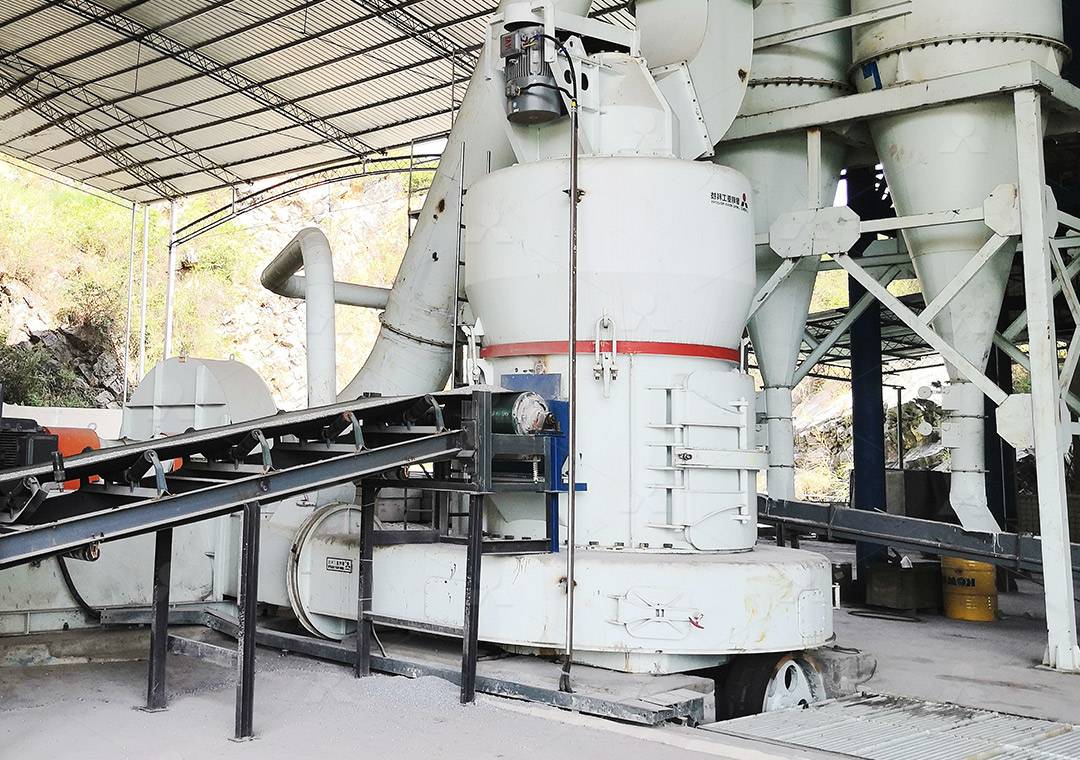
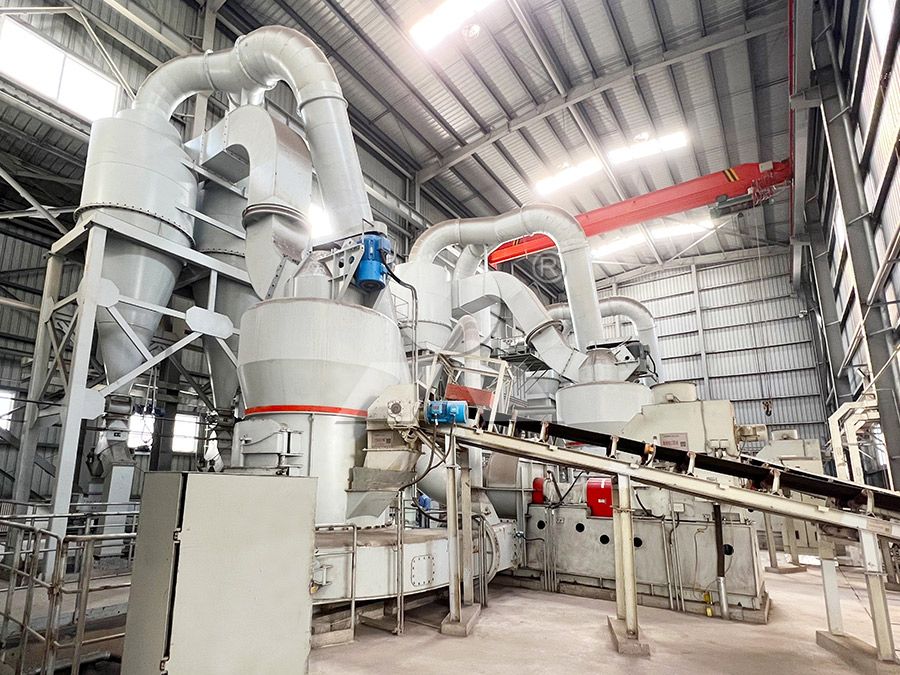
- 选择高可靠性设备:设备的原始设计决定了其耐磨基础和运维便利性。例如,我公司核心产品 LM系列立式辊磨机,在应对水泥原料及矿渣粉磨时展现出卓越优势。其采用新型耐磨材料铸造的磨盘衬板和磨辊辊套,通过优化研磨曲线设计,实现了物料在磨盘上的均匀分布和高效粉磨,“工作中磨辊并不与磨盘直接接触”的设计理念,从根本上减少了金属间的直接磨损。同时,其 “通过检修油缸翻转动臂” 的设计,使得更换辊套、衬板等耐磨件变得异常简便,极大减少了停机时间与维护劳动强度。
对于水泥厂而言,选择像LM立磨这样集烘干、粉磨、选粉、输送于一体,且专注于非金属矿、煤粉、矿渣微粉等领域的设备,不仅能获得从10到400T/H的广泛产量范围,更因其 “运行成本低” 和 “操作维修简便” 的先天优势,在长期运行中显著降低综合成本,包括磨盘等耐磨件的消耗成本。
四、升级换代:面向未来的高效粉磨解决方案
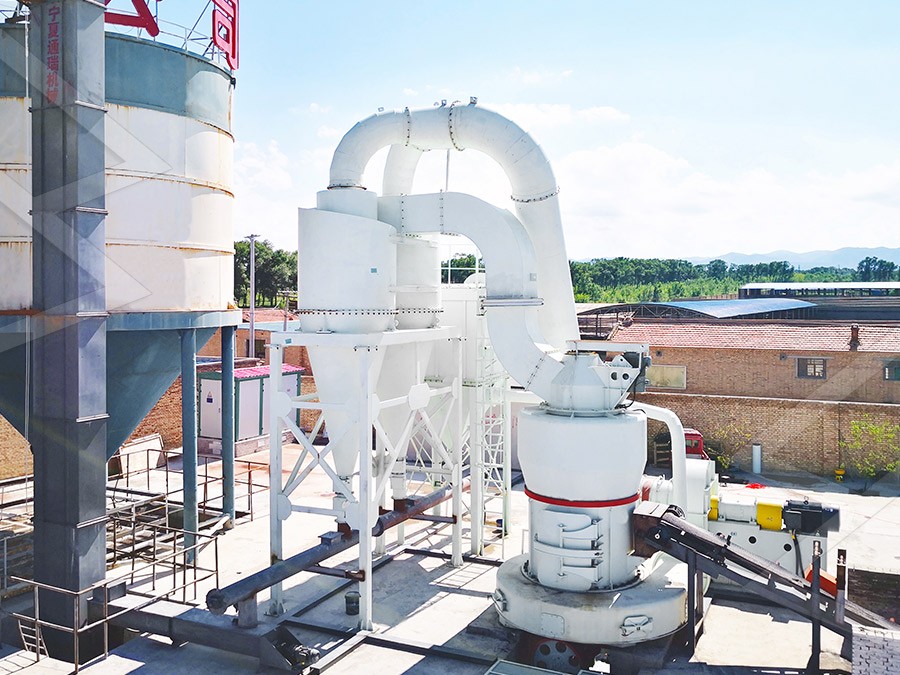
随着对产品细度、能耗和自动化水平要求的不断提高,传统磨机的升级换代势在必行。对于有超细粉磨或更高自动化需求的客户,我公司推出的 LUM超细立磨 是理想选择。它在LM系列成熟结构的基础上,配备了更精密的辊磨碾压装置和智能化的多头选粉机,采用PLC/DCS自动控制磨辊加压,粉磨细度可达650-3250目。其“料层粉磨原理”和“磨辊可翻出检修”的设计,在保证超细粉高品质的同时,延续了易于维护、运行稳定的基因,是突破超细粉加工产能瓶颈的利器。
常见问题解答(FAQ)
- Q:如何判断磨盘是否需要更换?
A:主要依据有:1) 实测磨损深度超过原始衬板厚度的60%-70%;2) 粉磨效率持续下降,台时产量明显降低且无法通过调整参数恢复;3) 磨机主电机电流异常波动或持续偏高;4) 产品细度难以控制或出现跑粗现象;5) 磨机振动值显著增大。 - Q:更换磨盘衬板时,为什么必须按规定顺序和扭矩拧紧螺栓?
A:这是确保所有衬板受力均匀、与基体紧密贴合的关键。不按顺序紧固会导致衬板间产生间隙或应力集中,在运行中引起衬板松动、断裂或加剧磨损,甚至损坏磨盘基体。使用扭矩扳手保证预紧力一致,能有效防止螺栓疲劳断裂。 - Q:除了更换衬板,日常如何减缓磨盘磨损?
A:关键在“稳”字:保持喂料量与物料特性的稳定;维持合理的料床厚度与稳定的磨内风量;定期检查并保证除铁器等金属异物剔除装置有效工作;建立并执行严格的润滑与点检制度,及时发现并处理小问题。 - Q:LM立磨的“磨辊不与磨盘直接接触”是如何实现的?有何好处?
A:这是通过合理的碾磨曲线设计和液压系统控制,确保在正常粉磨工况下,磨辊与磨盘之间始终有一层稳定的物料料床。好处是极大地减少了金属间的直接摩擦与磨损,延长了磨盘和磨辊的使用寿命,同时降低了摩擦产生的无用功,使能耗显著降低。 - Q:在处理高水分或粘性物料时,如何保护磨盘?
A:首先,确保热风系统提供足够且稳定的烘干能力,在磨内实现快速烘干,防止物料粘附。其次,可适当提高磨内风速,促进物料流动。我公司的LM系列立磨“烘干效率高”,热风与物料直接、多次接触,能有效应对此类物料,保护磨盘工作表面。