

一、焦炭磨粉的行业痛点与选型关键
焦炭作为高硬度、高脆性的工业原料,在磨粉过程中常面临设备磨损快、能耗高、成品细度不稳定等问题。选型时需重点关注研磨部件的耐磨性、分级系统的精度以及系统的整体能耗控制。当前市场主流方案已从传统雷蒙磨向立式辊磨和欧式磨过渡,其核心优势在于通过料层粉碎原理降低单位能耗,同时借助高效选粉机实现细度精准调控。
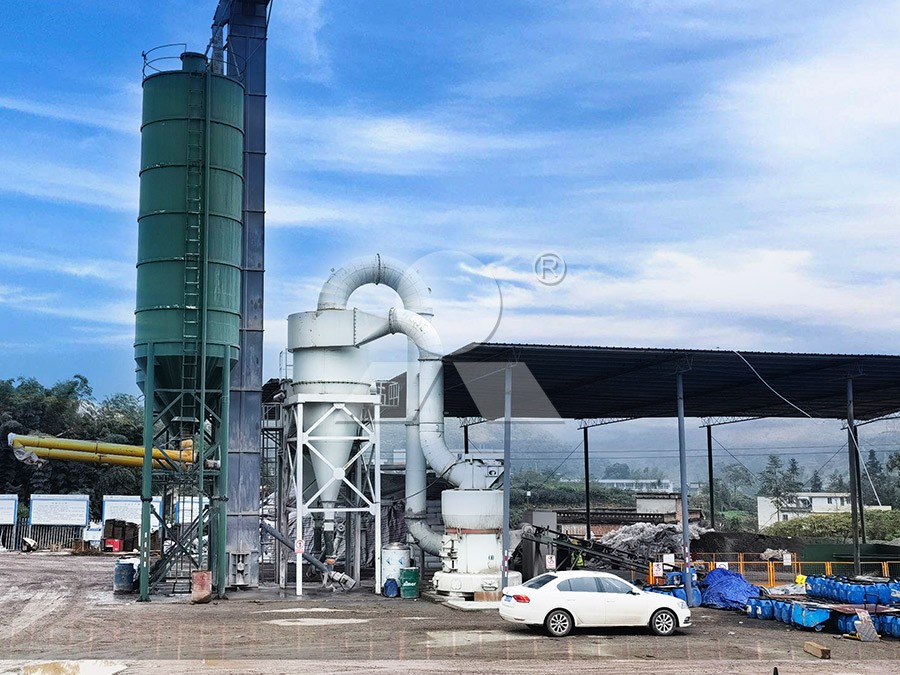
二、提升研磨效率的四大核心策略
1. 优化研磨压力与料层厚度
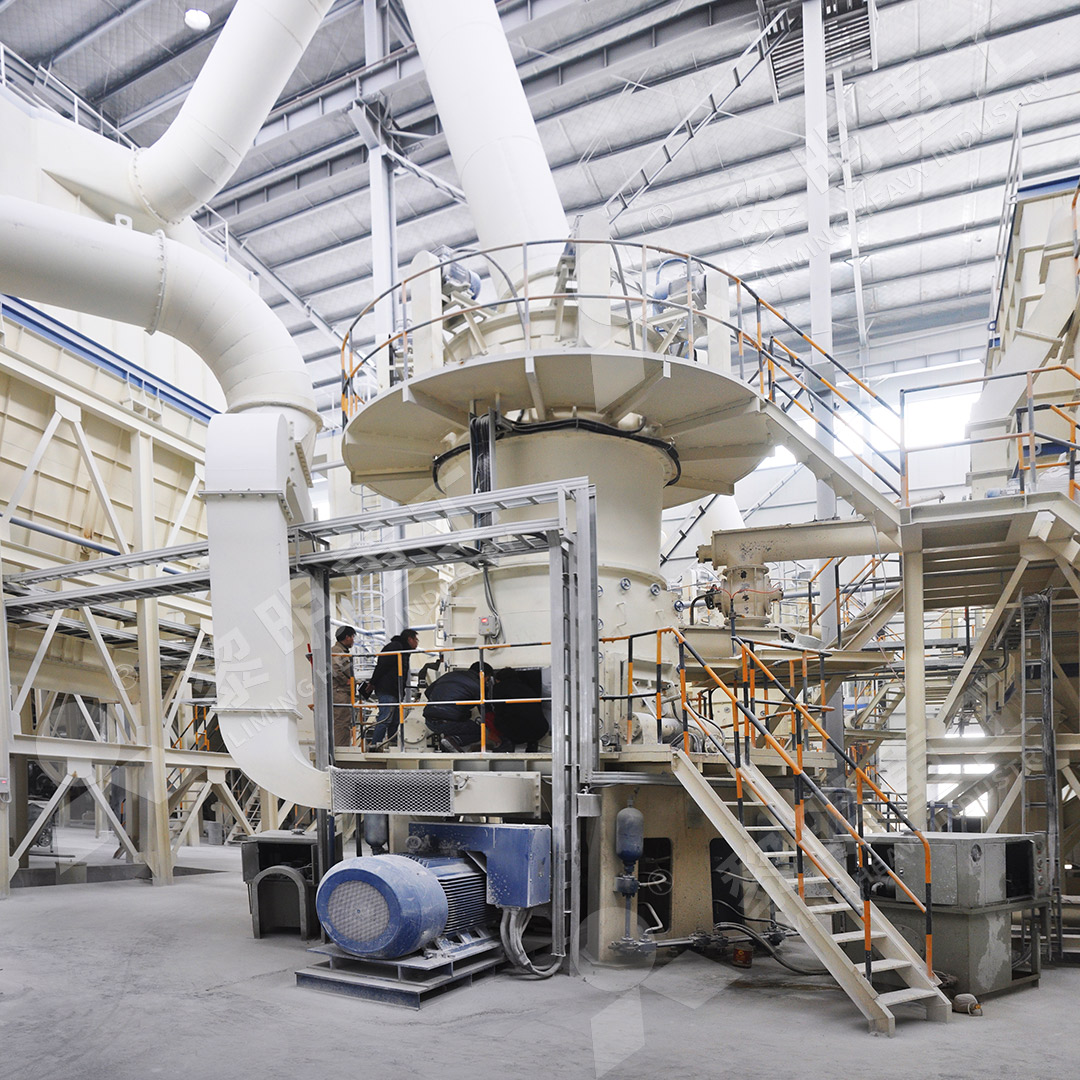
立式辊磨机通过液压加压系统可实时调节研磨压力,使磨辊对料层施加均匀碾压力。建议将料层厚度控制在磨盘直径的2%-5%,过厚将导致粗颗粒逃逸,过薄则引发金属直接接触磨损。我司LM立式辊磨机配备智能加压系统,可根据物料硬度自动调整压力参数,实测效率较传统设备提升20%以上。
2. 热风系统与烘干增效
焦炭含水率若超过8%,粉磨时易形成糊状堵塞。采用热风在磨内直接与物料接触的烘干方式,可显著降低含水率。LM立式辊磨机集烘干、粉磨于一体,热风温度可在80-350℃区间调节,即使处理高湿焦炭也能保证出料稳定。
3. 分级系统升级与细度调控
成品细度决定了焦炭粉的下游应用价值(如冶金用200目以上,化工用325目以上)。建议选用带变频调速的笼式选粉机,通过改变转子转速实现细度在0.84-0.037mm间随意切换。我司LM系列标配高精度选粉机,选粉效率可达85%以上,有效避免过粉磨现象。
4. 自动化控制与运维效率
采用PLC/DCS集控系统可实现远程启停、参数自整定和故障预警。以LM立式辊磨机为例,其自动电控系统可实时监测震动、温度、电流等数据,当检测到断料时自动抬辊保护,减少非计划停机损失。
三、成品细度与产量的平衡法则
焦炭磨粉的产量与细度呈反比关系:细度要求325目时,LM立式辊磨机单机产量约15-25T/H;若仅需80目,产量可提升至60-80T/H。选型时建议参考以下匹配原则:
· 细度<200目、产能>50T/H:优先选择LM立式辊磨机(产量10-400T/H);
· 细度200-400目、产能20-50T/H:我司MTW欧版磨粉机(产量3-55T/H)更具性价比;
· 细度>500目、产能<10T/H:LUM超细立磨(650-3250目)更贴合需求。
四、推荐产品与适用场景
综合焦炭的硬度和高产能需求,我司推荐以下两款核心设备:
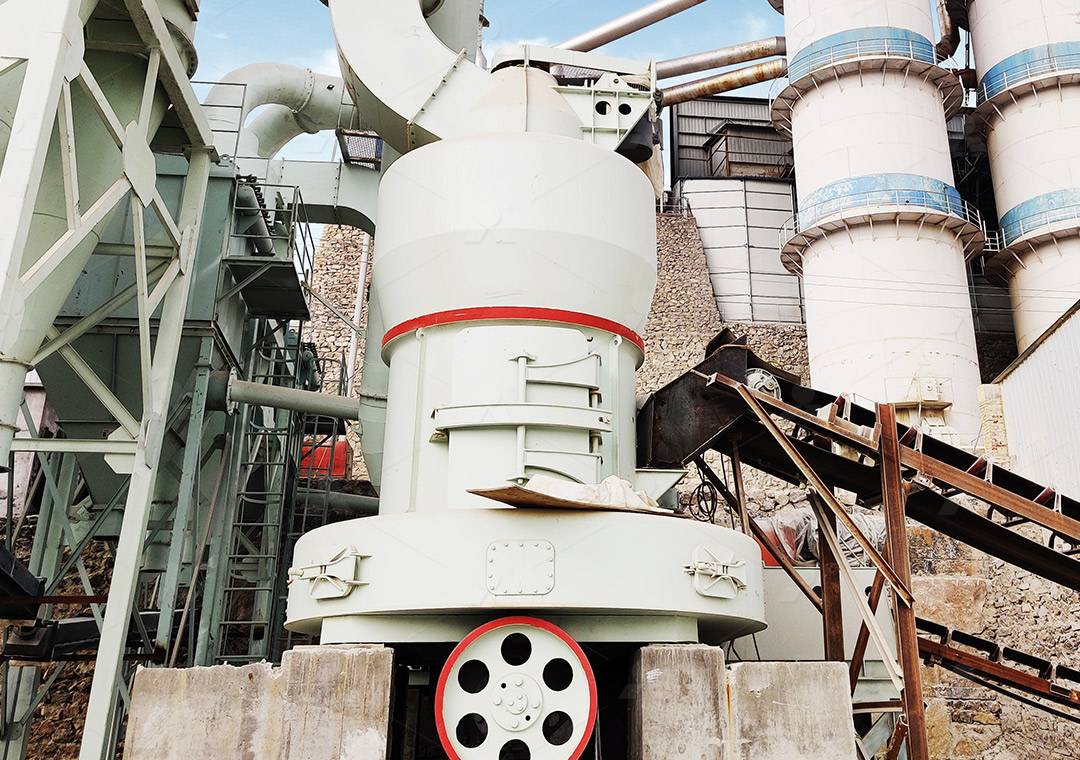
LM立式辊磨机:加工细度0.84-0.037mm,产量10-400T/H,特别适合大中型焦化厂、钢铁厂的自备制粉站。其新型碾磨装置可处理湿度高达15%的物料,且磨辊不接触磨盘的设计使耐磨件寿命延长至8000小时以上。
MTW欧版磨粉机:加工细度0.045-1.6mm,产量3-55T/H,专为中小规模生产线或细度要求灵活调整的场景设计。采用锥齿轮整体传动,比传统雷蒙磨节电30%,且换油周期长达4个月,维护成本极低。
五、操作维护要点
1. 开机前必须预热磨机至100℃以上,避免冷机启动造成部件损坏;
2. 每班检查磨辊润滑油位,稀油润滑系统需保持油压在0.05-0.2MPa;
3. 定期清理排渣口,防止铁块聚集;
4. 新装衬板运行72小时后需复紧螺栓。遵守上述规范可延长设备寿命40%以上。
FAQ
- 焦炭磨粉过程中如何避免爆炸风险?答:需配置CO-O2在线分析仪,当CO浓度超过500ppm时自动充氮保护。同时控制出口风温在70℃以下,防止挥发分聚集。
- LM立式辊磨机能否处理焦炭中的铁块杂质?答:可以。磨盘底部设有刮料板和排渣口,铁块等重杂物因其自重无法被气流带走,会自动跌入排渣系统。
- MTW欧版磨粉机的易损件更换周期是多久?答:磨辊辊套约1200小时,磨环约1800小时,具体取决于进料含铁量和硬度。
- 成品细度不达标时该如何调整?答:首先检查选粉机叶片磨损情况,其次调节变频器转速(每增加10Hz,细度约提高40目),最后核查风机风量是否匹配。
- 立磨和球磨机用于焦炭制粉哪个更优?答:立磨优势在于能耗低(节电30-50%)、占地小,且烘干环节更灵活;球磨机适合小批量、多品种切换的场景。
- 系统负压值应控制在什么范围?答:入口负压1800-2500Pa,出口负压300-500Pa,过高会加剧风机磨损,过低则影响收尘效果。
- 如何解决焦炭粉磨时的堵料问题?答:控制进料水分<10%,并确保风环风速达25-35m/s;若已堵塞,需停机清理并检查刮料板角度。
- LM立式磨机的基础土建要求有哪些?答:基础承重需为设备重量的5倍,沉降量<10mm,地脚螺栓采用二次灌浆法固定。