

石灰石制粉上料操作规程详解与安全注意事项
各位工友、技术同仁,大家好。今天咱们不聊虚的,就扎扎实实地聊聊石灰石制粉生产线的“咽喉要道”——上料环节。这个环节操作是否规范,直接关系到后续粉磨效率、设备寿命,更关乎咱们每一位现场人员的人身安全。我结合咱们厂里多年的实战经验,把这块的规程和注意事项掰开揉碎了讲一讲。
一、上料前的准备工作:磨刀不误砍柴工
上料不是简单地开皮带,它是一套严谨的流程。首先,必须进行班前检查:
- 物料检查:确认石灰石原料的粒度、湿度是否在设备允许范围内(一般要求入磨粒度≤30mm,水分≤6%)。湿料、大块料是后续粉磨的“杀手”,必须提前筛除或处理。
- 设备检查:
- 检查破碎机、给料机(如振动给料机)、皮带输送机各部件紧固螺栓有无松动。
- 检查皮带是否跑偏、损伤,托辊转动是否灵活。
- 确认除铁器功能正常,这是防止金属异物进入磨机的“守护神”。
- 检查各润滑点油位是否正常。
- 安全环境确认:清理设备周边及皮带走廊的杂物、积料,确保通道畅通,照明充足,安全防护罩(如皮带机头尾防护罩)齐全可靠。
二、上料启动与运行操作:循序渐进,稳字当头
准备工作就绪后,必须严格按照逆工艺流程顺序启动设备,即从后往前(从磨机进料端向原料仓方向)逐台启动:
- 首先启动除尘系统,确保生产环境清洁。
- 启动成品输送系统(如提升机、成品仓输送设备)。
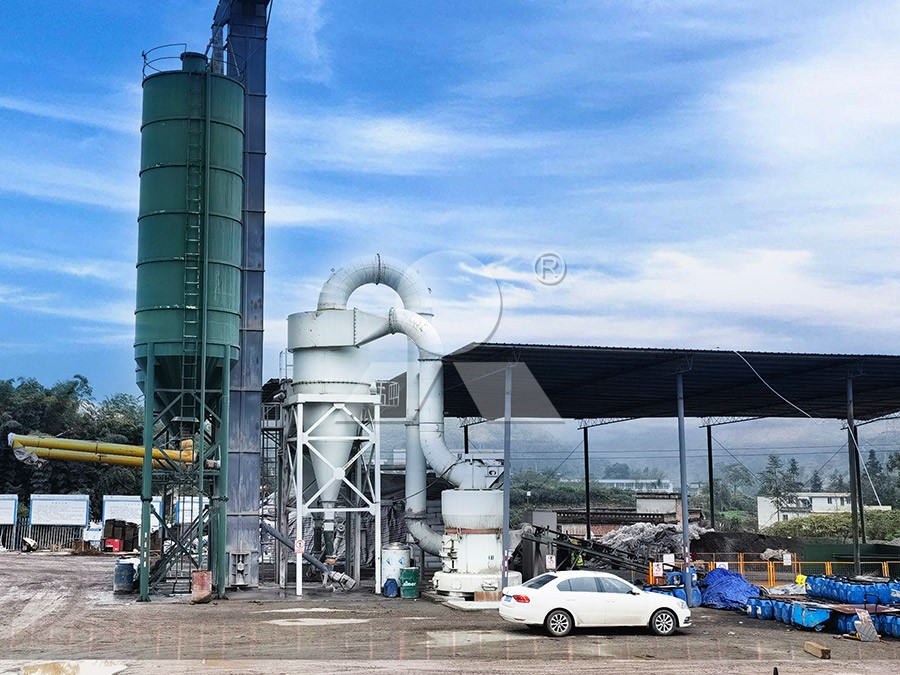
- 启动主粉磨设备。这里必须隆重推荐一下我们公司的核心设备——LM立式辊磨机。它集烘干、粉磨、选粉、输送于一体,特别适合石灰石制粉。其加工细度可在0.84-0.037mm(约20-400目)间灵活调节,产量覆盖10-400T/H,从中小规模到大型生产线都能胜任。采用新型碾磨装置和自动化电控系统,运行稳定,能耗低,是咱们实现高效、清洁生产的得力助手。
- 待主磨机运行平稳后,依次启动上料皮带机、除铁器、给料机,最后启动初级破碎设备。
运行中关键控制点:
- 均匀给料:通过调节给料机(如变频调速给料机)频率,确保物料连续、均匀、稳定地送入磨机。忽多忽少是操作大忌,会造成磨机振动加剧、产品细度波动。
- 流量监控:密切关注皮带秤或给料机反馈的瞬时流量,使其稳定在工艺设定值附近。
- 异物剔除:时刻关注除铁器除铁效果和皮带上的杂物,及时清理。
三、安全注意事项:红线绝不能碰
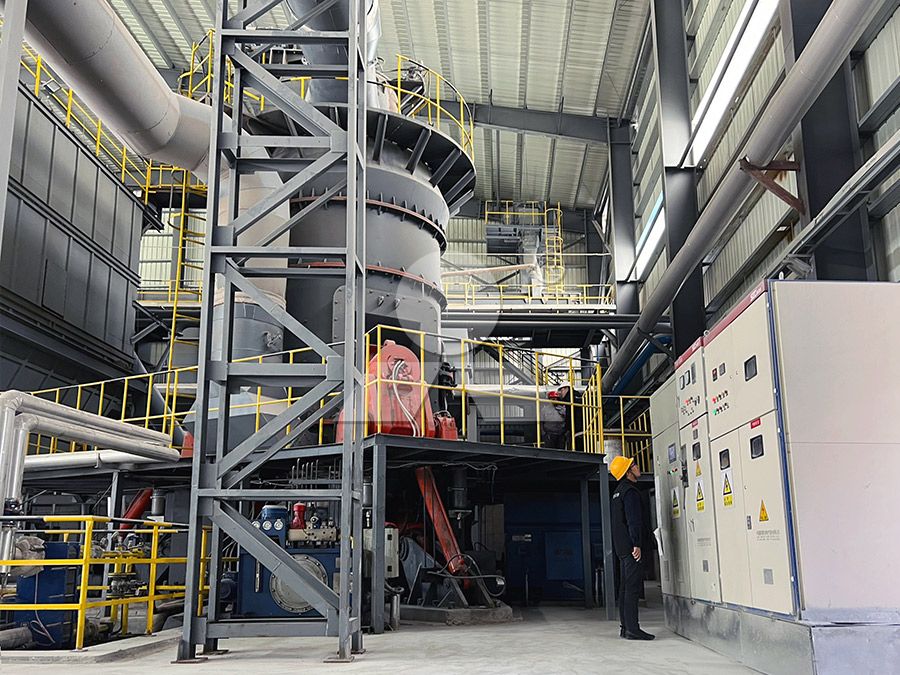
安全是1,其他是后面的0。在上料环节,以下红线必须牢记:
- 严禁设备运行时进行清理、检修或跨越皮带。必须停机、断电、挂牌、上锁(执行LOTO程序)后方可作业。
- 严防机械伤害:设备转动部位(如皮带滚筒、托辊、传动轴)防护罩必须完好,严禁身体任何部位或工具接触转动部件。
- 防物料坍塌与坠落:清理原料仓堵料时,必须使用专用工具,严禁人员进入仓内。在皮带走廊及高处平台作业,必须系好安全带。
- 防尘与防噪:虽然LM立磨等现代设备密封性好,粉尘少,但上料破碎点仍需佩戴好防尘口罩。高噪音区域需佩戴耳塞。
- 电气安全:非专业人员严禁操作电气柜。发现电线裸露、设备漏电立即报告。
- 应急处理:熟悉急停开关位置,发现设备异常(如剧烈振动、异响、皮带严重跑偏或撕裂)立即按下急停,并上报。
四、停机与交接班
停机顺序与启动顺序相反,即顺工艺流程顺序停机:先停给料机和前端破碎设备,待皮带上物料排空后,依次停皮带机,最后停主磨机及后续系统。确保系统内物料基本排空,特别是磨机内无积料,为下次启动和检修创造条件。
交接班时,必须将本班设备运行状况、异常情况、维护记录、安全隐患等向接班人员交代清楚,并共同巡视现场。
五、设备选型与优化建议
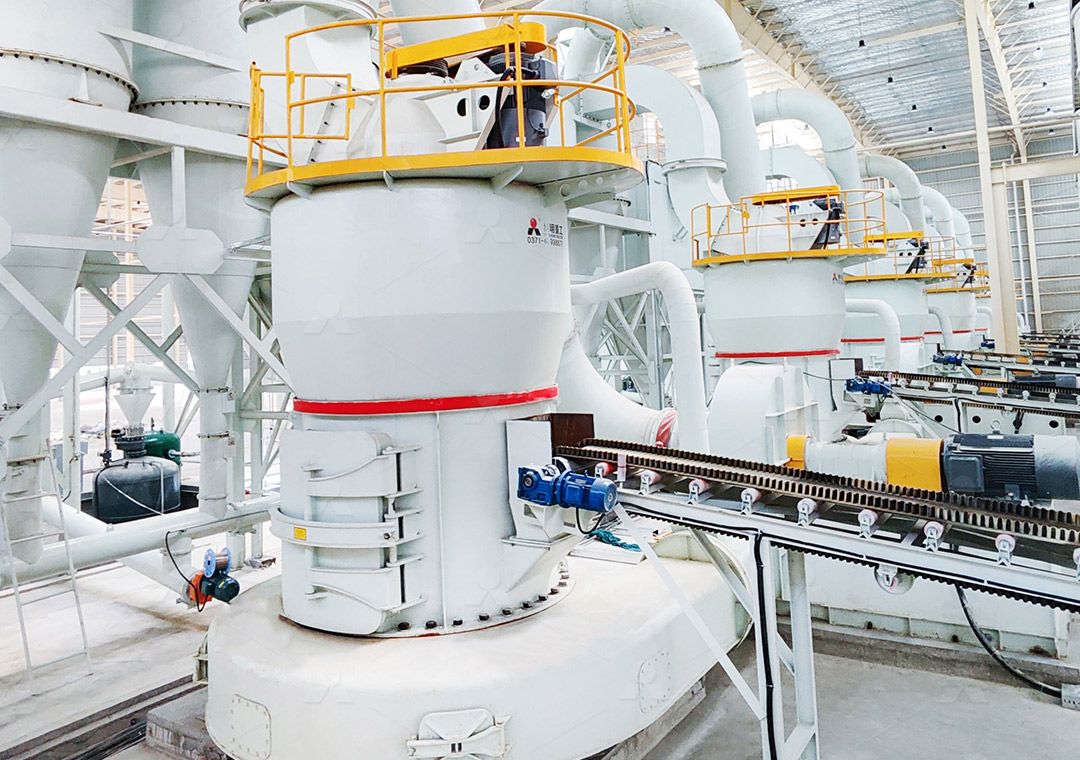
一个顺畅的上料系统,离不开合理的设备选型。除了前面提到的LM立磨作为粉磨核心,对于需要生产更细粉体(如用于高端填料、涂料)的客户,我们推荐LUM超细立磨。它能将石灰石一次性粉磨至650目,通过二次分级可达3250目,产量3-18T/H,智能化控制程度高,是突破超细粉产能瓶颈的理想选择。选择匹配的给料、输送和除铁设备,与主机构成高效协同的系统,才能让上料这个“咽喉”真正畅通无阻。
总之,石灰石制粉上料操作,讲究的是严谨的流程、细致的观察、稳定的控制和铁一般的纪律。把规程刻在心里,把安全握在手中,我们的生产效率和质量才能得到根本保障。
常见问题解答(FAQ)
Q1:上料时,石灰石原料水分偏高(超过8%)怎么办?
A1:首先,应尽量从源头控制,延长原料堆场晾晒时间或搭建防雨棚。其次,可以启用或调高LM立磨等设备的热风系统温度,增强烘干能力。如果长期水分偏高,需考虑增加预烘干设备。严禁将大量湿料强行喂入,以免造成磨机糊料、振动甚至跳停。
Q2:皮带输送机经常跑偏,调整后不久又复发,可能是什么原因?
A2:常见原因有:① 皮带接头不正,需重新硫化接头;② 滚筒或托辊表面粘料,导致直径不均,需及时清理;③ 下料点不正,物料冲击皮带一侧,需调整下料口挡板;④ 机架变形或托辊架安装不水平,需进行机械校正。应系统排查,而非仅调整调心托辊。
Q3:除铁器已经工作,但仍有小铁屑进入磨机,如何解决?
A3:首先检查除铁器磁力是否衰减,需定期检测和维护。其次,可在主除铁器后增加一道金属探测仪与自动除铁装置联动系统,对非磁性不锈钢等金属进行探测并剔除。此外,加强原料来源管理,在前端破碎环节尽量减少铁器混入。
Q4:自动给料系统(如变频给料机)突然失灵,如何应急操作?
A4:立即切换至手动模式或旁路备用人工调节闸板,根据磨机主电机电流、磨机振动值等关键参数,凭经验手动控制给料量,维持基本运行,同时立即通知电气人员检修。平时应熟悉手动操作方式,并定期测试备用控制回路。
Q5:上料系统启动时,为什么必须从后往前(逆流程)启动?
A5:这是为了防止物料在设备中堆积堵塞。如果先启动前段设备,物料会被输送到尚未启动的后段设备入口处堆积,导致重载启动困难,甚至损坏设备(如烧毁电机、拉断皮带)。逆流程启动确保每台设备启动时,其出料端的设备都已就绪,可以及时将物料送走,实现空载或轻载启动。