

石灰石磨粉机操作指南:从开机到维护的完整步骤解析
石灰石磨粉机是建材、化工、冶金等行业的关键设备,其高效稳定的运行直接影响生产效率和产品质量。本文将详细介绍从开机准备到日常维护的全流程操作规范,并结合我公司明星产品LM立式辊磨机的技术特点,为您提供专业指导。
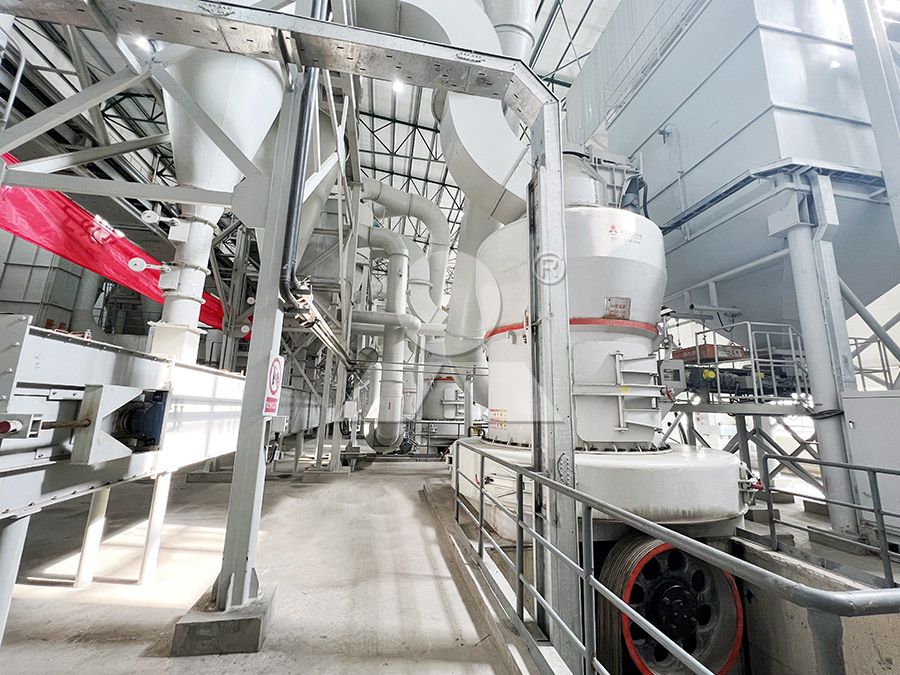
一、开机前准备
- 设备检查:确认磨辊、磨盘、减速机等关键部件无异常磨损,螺栓紧固无松动
- 润滑系统:检查液压站油位(建议使用ISO VG320耐磨液压油),各润滑点油量充足
- 电气系统:验证PLC控制柜参数设置,特别是我公司LM立式辊磨机的自动加压系统预设值(通常为8-12MPa)
- 安全装置:测试急停按钮、振动传感器、温度报警器等保护功能
二、启动操作流程
- 先启动收尘系统风机,保持负压值在-500~-800Pa
- 开启主减速机润滑站,油温需预热至25℃以上
- 空载启动主电机(注意电流波动不应超过额定值15%)
- 待设备运行平稳后,通过触摸屏逐步加载研磨压力
- 启动喂料系统,初始给料量控制在额定产量的30%
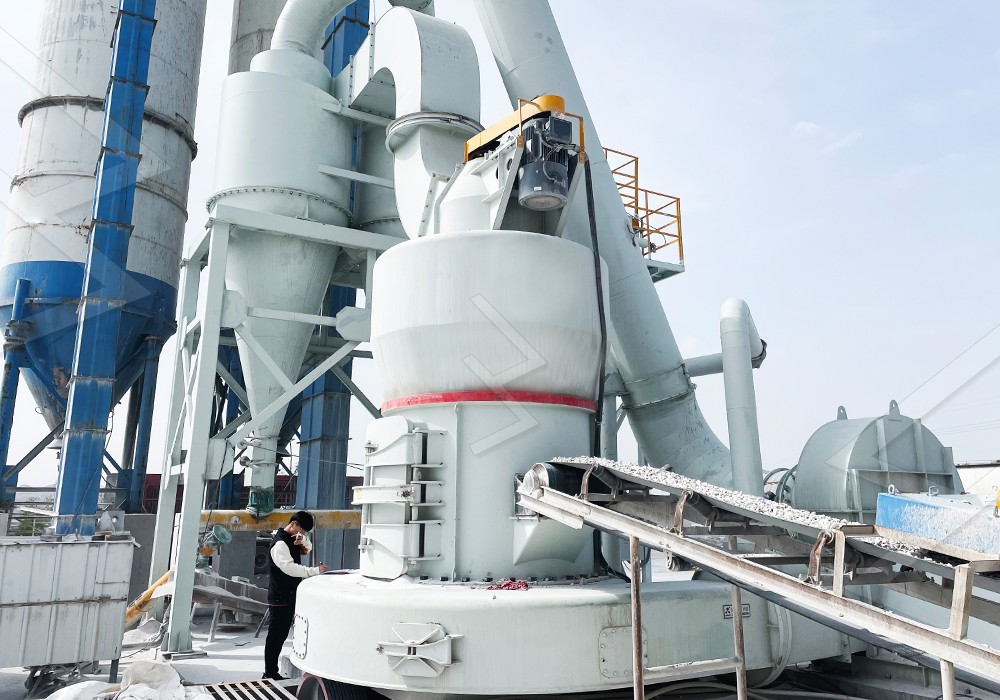
三、运行监控要点
- 振动监测:正常值应<2mm/s,异常振动往往预示辊套磨损或异物进入
- 温度控制:减速机轴承温度≤75℃,磨辊轴承温度≤90℃
- 成品质量:定期取样检测细度(推荐使用我司MTW欧版磨粉机配套的在线粒度分析仪)
- 系统风量:保持风环处风速在45-60m/s范围
四、停机规范
- 先停止喂料,继续运转10-15分钟吹净系统积料
- 逐步降低研磨压力至5MPa以下
- 关闭主电机后,保持润滑系统运行30分钟
- 记录本次运行时间、产量及异常情况
五、维护保养周期
| 维护项目 | 周期 | 标准 |
|---|---|---|
| 磨辊衬板检查 | 500小时 | 磨损量<10mm |
| 液压油更换 | 2000小时 | ISO VG320 |
| 选粉机叶片调整 | 季度 | 间隙5-8mm |
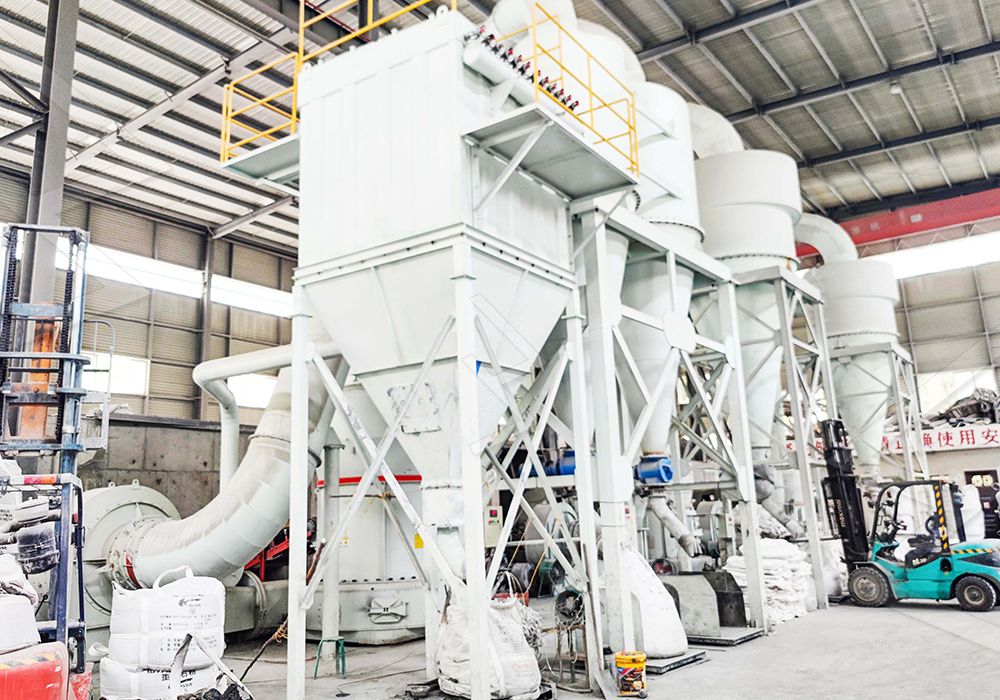
六、故障处理指南
- 振动异常:立即检查喂料量是否均匀,排除金属异物
- 产量下降:通常为磨辊磨损或风量不足,建议更换我司原装LM系列耐磨辊套
- 成品过粗:调整选粉机转速(我司设备支持变频调速,精度可达±1%)
特别推荐我公司LM立式辊磨机,该设备集烘干、粉磨、选粉功能于一体,采用新型碾磨装置和自动化电控系统,可实现0.84-0.037mm的精细粉磨,产量高达400T/H。其独特的检修油缸设计可使磨辊整体外翻,大幅降低维护时间。
对于中小规模用户,MTW欧版磨粉机同样值得考虑。作为传统雷蒙磨的升级产品,其锥齿轮整体传动结构和稀油润滑系统可保证长期稳定运行,加工细度可在0.045-1.6mm间灵活调节。
遵循本指南操作,配合我公司专业设备的优异性能,可确保您的石灰石粉磨系统始终处于最佳运行状态。如需更详细技术参数,欢迎随时联系我们的工程师团队获取定制化方案。